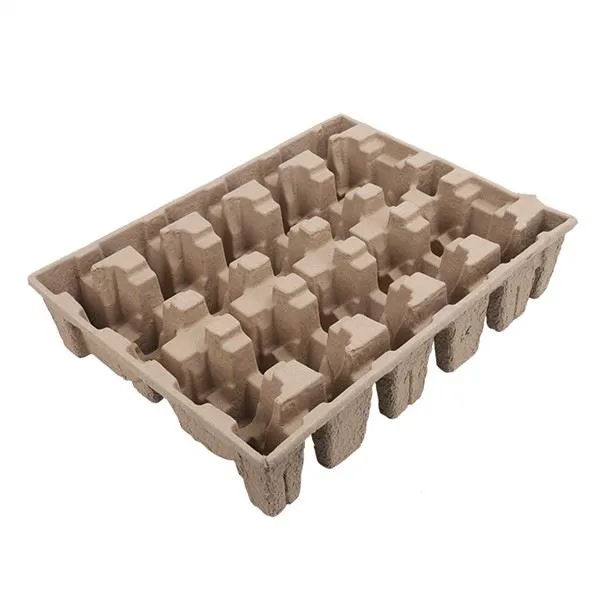
Anda telah memutuskan untuk menggantikan buih EPS dengan pulpa acuan. Mungkin ini kerana bandar atau negeri anda mengharamkan busa. Mungkin ini kerana pelanggan anda meminta pembungkusan yang mampan. Mungkin ini kerana CEO anda menetapkan sasaran pengurangan plastik. Atau mungkin kerana anda telah membuat pengiraan dan menyedari pulpa acuan sebenarnya lebih murah pada jumlah-asas kos. Walau apa pun alasannya, anda kini menghadapi soalan praktikal: bagaimana anda benar-benar membuat suis? Menggantikan buih dengan pulpa acuan tidak semudah menukar satu bahan dengan bahan lain - kedua-dua bahan tersebut mempunyai ciri yang berbeza, kekangan reka bentuk, proses pembuatan dan profil prestasi. Reka bentuk yang berfungsi untuk buih mungkin tidak berfungsi untuk pulpa acuan, dan sebaliknya. Selesai dengan betul, suis boleh mengurangkan kos, meningkatkan kemampanan dan meningkatkan persepsi jenama. Jika dilakukan secara salah, ia boleh menyebabkan kerosakan produk, aduan pelanggan dan kelewatan yang mahal. Dalam artikel ini, kami menyediakan panduan pelaksanaan-demi langkah{12}}yang praktikal untuk menggantikan buih EPS dengan pulpa acuan - meliputi penilaian kebolehlaksanaan, reka bentuk dan prototaip, ujian dan pengesahan, peningkatan{14}}pengeluaran, analisis kos, perangkap biasa dan{15}}kajian kes dunia sebenar. Sama ada anda seorang jurutera pembungkusan, pengurus produk, profesional pemerolehan atau pengurus kemampanan, panduan ini harus memberi anda pengetahuan dan alatan untuk membuat penukaran dengan jayanya.
Langkah 1: Penilaian Kebolehlaksanaan - Adakah Pulpa Acuan Sesuai untuk Permohonan Anda?
Sebelum melaburkan masa dan wang dalam reka bentuk dan prototaip, adalah penting untuk menilai sama ada pulpa acuan adalah pengganti yang berdaya maju untuk aplikasi khusus anda. Bukan setiap aplikasi buih boleh digantikan dengan pulpa acuan - dan cuba memaksa padan di mana ia tidak wujud akan membawa kepada kekecewaan dan sumber terbuang. Berikut ialah cara untuk menjalankan penilaian kebolehlaksanaan.
1.1 Tentukan pembungkusan semasa anda dan keperluannya.Mulakan dengan mendokumentasikan pembungkusan buih semasa anda secara terperinci:
- Maklumat produk:Apa yang anda bungkus? Dimensi, berat, bahan, kerapuhan, nilai, sebarang ciri khas (statik-sensitif, suhu-sensitif, makanan-sentuhan, tepi tajam)?
- Reka bentuk pembungkusan semasa:Apakah rupa sisipan buih? Dimensi, ketumpatan, ketebalan dinding, susun atur rongga, sebarang ciri khas (engsel, saling mengunci, bentuk tersuai)?
- Keperluan prestasi:Apakah yang perlu dilakukan oleh pembungkusan? Keperluan ujian jatuh (ISTA 3A? 2A? Tersuai?), keperluan getaran, keperluan mampatan/tindanan, julat suhu, julat kelembapan, keperluan ESD?
- Kelantangan dan garis masa:Berapakah jumlah tahunan anda? Kuantiti pesanan awal? Bilakah anda memerlukan penghantaran pengeluaran pertama?
- Kos semasa:Berapakah kos pembungkusan semasa anda seunit? Kos peralatan? Kos penghantaran? Kos pelupusan? (Anda memerlukan ini untuk perbandingan kos kemudian.)
1.2 Menilai keupayaan pulpa acuan terhadap keperluan anda.Setelah anda mendokumenkan keperluan anda, nilai sama ada pulpa acuan boleh memenuhinya:
- Perlindungan:Bolehkah pulpa acuan memberikan perlindungan titisan, getaran dan mampatan yang diperlukan? Untuk kebanyakan produk (sehingga 5-10kg), jawapannya ialah ya - apabila direka dengan betul. Untuk produk yang sangat berat (20kg+), produk yang sangat rapuh (cth, instrumen ketepatan), atau produk dengan keperluan kusyen yang sangat khusus, pulpa acuan mungkin perlu digabungkan dengan bahan lain (cth, sisipan beralun, bantal angin) atau mungkin tidak sesuai.
- ESD:Jika produk anda statik-sensitif, bolehkah ESD-pulpa acuan selamat memberikan tahap rintangan yang diperlukan? Untuk kebanyakan elektronik (rintangan permukaan 10^6-10^9 ohm), ya. Untuk komponen yang sangat sensitif (Kelas 0, < 250V), anda mungkin memerlukan perlindungan ESD tambahan (cth, beg selamat ESD di dalam dulang pulpa acuan).
- Kelembapan:Adakah pembungkusan akan digunakan dalam-persekitaran kelembapan tinggi atau bersentuhan dengan air? Jika ya, anda memerlukan-salutan kalis lembapan atau resin kekuatan basah - yang menambah kos tetapi tersedia. Untuk aplikasi kelembapan yang melampau (cth, pembungkusan makanan laut, sentuhan ais), pulpa acuan mungkin tidak sesuai.
- Suhu: Will the packaging be exposed to extreme temperatures? Molded pulp handles a wide range (-40 to +220 degrees Celsius), so this is rarely a constraint - but if your application involves very high temperatures (>220C) atau perubahan suhu yang sangat cepat, sahkan dengan pengilang.
- Hubungan makanan:Jika pembungkusan akan menyentuh makanan, bolehkah pulpa acuan memenuhi peraturan keselamatan makanan (FDA, EFSA, GB)? Ya - dengan gentian gred makanan-dan bahan tambahan. Sahkan bahawa pengilang boleh memberikan dokumentasi pematuhan yang diperlukan.
- Estetika:Apakah tahap kemasan permukaan dan kualiti cetakan yang anda perlukan? Untuk pembungkusan premium/pengguna-menghadapi, anda memerlukan pulpa acuan termoform (panas-ditekan) dengan permukaan licin. Untuk pembungkusan industri/perlindungan (tidak dilihat oleh pengguna), pemindahan standard-pulpa acuan acuan adalah mencukupi.
1.3 Menjalankan perbandingan kos awal.Walaupun analisis kos terperinci datang kemudian (Langkah 5), anda perlu membuat perbandingan awal pada peringkat kebolehlaksanaan untuk memastikan pulpa acuan berada dalam lingkungan belanjawan anda:
- Perkakas:Alat pulpa acuan ($1,500-$12,000) biasanya lebih murah daripada perkakas buih ($3,000-$15,000) - tetapi sahkan untuk reka bentuk khusus anda.
- Kos bahan setiap-unit:Pulpa acuan biasanya 10{1}}30% lebih mahal seunit daripada buih EPS untuk produk yang sama - tetapi ini berbeza mengikut volum, kerumitan reka bentuk dan jenis bahan.
- Jumlah kos pemilikan:Apabila anda mengambil kira perkakas, penghantaran (pulpa acuan bersarang, mengurangkan jumlah), pelupusan (buih mungkin dikenakan bayaran atau cukai tapak pelupusan) dan yuran EPR (buih mempunyai bayaran EPR yang lebih tinggi), pulpa acuan selalunya setanding atau lebih murah daripada buih pada jumlah-dasar kos.
- Ambang volum:Pulpa acuan mempunyai kuantiti pesanan minimum (MOQ) biasanya 1,000-5,000 unit. Jika volum anda di bawah ini, pulpa acuan mungkin tidak kos-berkesan (kos seunit akan tinggi disebabkan kos persediaan).
1.4 Mengenal pasti alat-alat pameran yang berpotensi.Akhir sekali, kenal pasti sebarang keperluan - pempamer berpotensi yang tidak dapat dipenuhi oleh pulpa acuan, tidak kira betapa baiknya reka bentuk:
- Keperluan kusyen yang sangat tinggi pada ketumpatan rendah:Struktur sel tertutup-buih EPS memberikan kusyen yang sangat baik pada ketumpatan yang sangat rendah. Untuk produk yang memerlukan kusyen ultra-lembut (cth, instrumen yang sangat halus, optik ketepatan), pulpa acuan mungkin tidak dapat memadankan prestasi kusyen buih.
- Penebat haba:Buih EPS ialah penebat haba yang sangat baik (digunakan dalam penyejuk, bekas penghantaran terlindung). Pulpa acuan bukan penebat haba yang baik - jika aplikasi anda memerlukan penebat haba (cth, suhu penghantaran-produk sensitif seperti farmaseutikal atau makanan), pulpa acuan sahaja mungkin tidak mencukupi. Anda mungkin perlu menggabungkannya dengan bahan penebat lain (cth, beralun, penebat selulosa) atau menggunakan bahan lain.
- Produk yang sangat besar:Mesin membentuk pulpa acuan mempunyai had saiz - biasanya 600x800mm untuk kawasan pembentukan. Jika produk anda lebih besar daripada ini (cth, perabot besar, perkakas), anda mungkin perlu menggunakan berbilang komponen pulpa acuan (cth, pelindung sudut, pelindung tepi) dan bukannya satu sisipan - atau menggunakan bahan yang berbeza.
- Dinding yang sangat nipis dengan ketepatan tinggi:Walaupun pulpa acuan termoform boleh mencapai dinding nipis (1mm) dan had terima yang ketat (±0.2mm), ia tidak boleh sepadan dengan ketepatan-plastik acuan suntikan (±0.05mm) atau dinding ultra-nipis plastik termoform (0.2mm). Jika aplikasi anda memerlukan dinding ultra-ketepatan tinggi atau ultra-nipis, pulpa acuan mungkin tidak sesuai.
Jika tiada satu pun daripada penutup pameran ini digunakan pada aplikasi anda, pulpa acuan berkemungkinan merupakan pengganti yang berdaya maju - dan anda boleh meneruskan ke peringkat reka bentuk.
Langkah 2: Reka Bentuk dan Prototaip - Mencipta Reka Bentuk Pulpa Acuan Yang Berfungsi
Sebaik sahaja anda telah mengesahkan kebolehlaksanaan, langkah seterusnya ialah mereka bentuk sisipan pulpa acuan dan mencipta prototaip. Ini ialah peringkat paling kritikal - sisipan-yang direka dengan baik akan memberikan perlindungan yang sangat baik dan menjimatkan kos-; reka bentuk yang tidak baik akan menyebabkan kerosakan produk dan kerja semula yang mahal.
2.1 Pilih jenis pulpa acuan yang betul.Keputusan reka bentuk pertama ialah memilih antara dua proses pulpa acuan utama:
- Pindahkan-acuan (standard):Permukaan bertekstur, toleransi lebih longgar (±0.5-1mm), dinding lebih tebal (1.5-3mm), kos lebih rendah. Terbaik untuk pembungkusan industri/perlindungan di mana estetika tidak penting.
- Termobentuk (panas-ditekan):Permukaan licin, matte, baldu-seperti, toleransi yang lebih ketat (±0.2-0.5mm), dinding yang lebih nipis (1-2mm), kos yang lebih tinggi. Terbaik untuk pembungkusan yang menghadap pengguna/premium di mana estetika penting.
Untuk kebanyakan aplikasi penggantian buih (di mana sisipan buih berada di dalam kotak penghantaran dan tidak dilihat oleh pengguna), pemindahan-pulpa acuan acuan biasanya mencukupi - dan lebih kos-efektif. Jika sisipan akan dilihat oleh pengguna (cth, pembungkusan runcit, pembungkusan hadiah, pembuka kotak DTC), thermoformed adalah pilihan yang lebih baik.
2.2 Reka bentuk untuk proses pulpa acuan.Pulpa acuan mempunyai kekangan reka bentuk khusus yang berbeza daripada buih. Reka bentuk yang berfungsi untuk buih mungkin tidak boleh dibuat dalam pulpa acuan. Pertimbangan reka bentuk utama:
- Draf sudut:Pulpa acuan memerlukan sudut draf minimum 3-5 darjah (5-7 darjah untuk cabutan dalam) untuk membolehkan produk dilepaskan daripada acuan. Dinding menegak tajam (biasa dalam buih) sukar atau mustahil untuk dirobohkan dalam pulpa acuan. Jika reka bentuk buih semasa anda mempunyai dinding menegak, anda perlu menambah sudut draf.
- Ketebalan dinding:Pemindahan standard-pulpa acuan acuan mempunyai ketebalan dinding minimum 1.5mm; thermoformed mempunyai minimum 1mm. Buih boleh mencapai dinding yang lebih nipis (0.5mm). Jika reka bentuk buih anda mempunyai dinding yang sangat nipis, anda mungkin perlu menebalkannya untuk pulpa acuan - yang meningkatkan penggunaan bahan dan kos.
- Potongan bawah:Potongan bawah (ciri yang menghalang produk daripada keluar dari acuan) sukar dalam pulpa acuan. Buih boleh menampung potongan bawah dengan -acuan tindakan sampingan, tetapi pulpa acuan biasanya tidak boleh. Jika reka bentuk buih anda mempunyai potongan kecil, anda perlu mengubah suai reka bentuk untuk menghapuskannya atau menggunakan -pasangan pulpa acuan berbilang keping.
- Jejari sudut:Pulpa acuan memerlukan bucu bulat (jejari minimum 2mm) - bucu tajam sukar dibentuk dan boleh menyebabkan kepekatan tegasan. Buih boleh mencapai sudut yang lebih tajam. Jika reka bentuk buih anda mempunyai bucu tajam, anda perlu menambah jejari.
- Nisbah kedalaman-ke-lebar:Cabutan yang sangat dalam (kedalaman-ke-nisbah lebar > 1:1) boleh mencabar dalam pulpa acuan - gentian mungkin tidak mendapan secara seragam dalam rongga yang dalam dan sempit. Jika reka bentuk buih anda mempunyai rongga yang sangat dalam, anda mungkin perlu mengubah suai reka bentuk atau menggunakan pemasangan berbilang-kepingan.
- Ribbing dan corrugations:Tidak seperti buih (yang mempunyai ketumpatan seragam di seluruh), pulpa yang dibentuk bergantung pada ribbing dan corrugations untuk kekuatan. Riben strategik boleh meningkatkan kekuatan dulang dan kebolehtindan dengan ketara tanpa meningkatkan ketebalan dinding. Bekerjasama dengan pengilang untuk mengoptimumkan corak ribbing untuk produk anda dan keperluan pemuatan.
2.3 Optimumkan untuk perlindungan.Setelah reka bentuk asas diwujudkan, optimumkannya untuk perlindungan:
- Sesuai tersuai:Reka bentuk rongga untuk kelegaan - muat yang selamat tetapi tidak terlalu ketat sebanyak 0.2-0.5mm (termobentuk) atau 0.5-1mm (acuan pemindahan) antara produk dan dinding rongga adalah tipikal.
- Ketebalan dinding berubah-ubah:Gunakan dinding yang lebih tebal di kawasan-tegasan tinggi (di bawah produk, di sekeliling komponen yang rapuh) dan dinding yang lebih nipis di kawasan-tegasan rendah (antara rongga, di tepi). Ini mengoptimumkan penggunaan bahan dan kos sambil menyediakan perlindungan yang disasarkan.
- Zon kusyen:Reka bentuk zon kusyen khusus di sekitar kawasan yang rapuh (cth, kawasan ceruk di sekeliling skrin telefon pintar, rusuk tambahan di sekeliling leher botol kaca). Zon ini menyediakan penyerapan tenaga tambahan di tempat yang paling diperlukan.
- Reka bentuk susun:Sertakan ciri penjajaran susun (tiang sudut, tepi terangkat, ciri saling mengunci) untuk memastikan dulang disusun dengan selamat dan beban dipindahkan melalui bahagian terkuat dulang (bukan melalui rongga).
2.4 Buat prototaip dan lelaran.Setelah reka bentuk dimuktamadkan di atas kertas (atau dalam CAD), cipta prototaip fizikal untuk ujian dan penilaian:
- Kaedah prototaip:Prototaip pulpa acuan biasanya dibuat menggunakan acuan pengeluaran sebenar (memandangkan cetakan 3D tidak mereplikasi proses pulpa acuan dengan baik). Ini bermakna anda perlu melabur dalam perkakasan sebelum anda boleh mendapatkan prototaip berfungsi. Sesetengah pengeluar menawarkan "alatan lembut" (acuan hayat yang lebih murah,{3}}pendek) untuk membuat prototaip - bertanya tentang pilihan ini.
- Garis masa prototaip:Perkakas biasanya mengambil masa 2-4 minggu dan pensampelan prototaip mengambil masa 1-2 minggu - jumlah keseluruhan 3-6 minggu dari kelulusan reka bentuk kepada prototaip pertama.
- Kuantiti prototaip:Minta 20-50 keping prototaip untuk ujian dan penilaian.
- Lelaran:Jangkakan 1-3 pusingan semakan reka bentuk berdasarkan ujian prototaip. Semakan biasa termasuk: melaraskan saiz rongga untuk kesesuaian yang lebih baik, menambah ribbing untuk kekuatan, mengubah suai ketebalan dinding untuk kusyen optimum, melaraskan sudut draf untuk merobohkan lebih mudah. Setiap semakan biasanya mengambil masa 1-2 minggu (pengubahsuaian acuan + prototaip baharu).
2.5 Bekerja dengan pengilang yang berpengalaman.Peringkat reka bentuk dan prototaip adalah tempat bekerja dengan pengilang pulpa acuan yang berpengalaman membuahkan hasil. Pengilang yang baik akan: (a) menyemak reka bentuk anda untuk kebolehkilangan dan mencadangkan penambahbaikan; (b) mengoptimumkan reka bentuk untuk produk khusus anda dan keperluan perlindungan; (c) menyediakan panduan reka bentuk tentang sudut draf, ketebalan dinding, rusuk dan pertimbangan khusus-pulpa acuan lain; (d) cipta alatan dan prototaip-berkualiti tinggi; (e) lelaran dengan cepat berdasarkan maklum balas anda. Di Hesheng, kami mempunyai pasukan jurutera reka bentuk berpengalaman yang pakar dalam reka bentuk pulpa acuan - dan kami bekerja rapat dengan pelanggan kami melalui setiap peringkat reka bentuk dan proses prototaip.
Langkah 3: Pengujian dan Pengesahan - Membuktikan Bahawa Pembungkusan Baharu Berfungsi
Sebaik sahaja anda mempunyai prototaip yang kelihatan dan sesuai, langkah seterusnya ialah ujian dan pengesahan yang ketat. Di sinilah anda membuktikan bahawa pembungkusan pulpa yang dibentuk memberikan perlindungan yang mencukupi untuk produk anda - sebelum anda komited untuk pengeluaran penuh. Melangkau atau tergesa-gesa peringkat ini adalah salah satu kesilapan yang paling biasa (dan mahal) dalam projek penggantian buih.
3.1 Tentukan kriteria ujian anda.Sebelum ujian, tentukan kriteria lulus/gagal yang jelas berdasarkan keperluan produk dan penghantaran anda:
- Ujian jatuh:ketinggian jatuh berapa? Apakah orientasi (muka, tepi, sudut)? Berapa titis? Apakah kadar kerosakan maksimum yang boleh diterima? (Lazimnya: titisan 1.2m pada semua muka, tepi, bucu; 0% kerosakan bencana,<2% minor damage.)
- Ujian getaran:Apakah profil getaran? tempoh berapa? Apakah pergerakan atau lelasan produk maksimum yang boleh diterima? (Lazim: ISTA 3A getaran rawak, 0.5-100 Hz, 60+ minit; tiada pergerakan produk, tiada kerosakan lelasan.)
- Ujian mampatan/timbunan:Beban apa? tempoh berapa? Apakah ubah bentuk maksimum yang boleh diterima? (Lazim: 2x beban tindanan yang dijangkakan, 24 jam;<5% deformation, no collapse.)
- Ujian suhu/kelembapan:Apakah julat suhu? Kelembapan apa? tempoh berapa? (Lazim: -10 hingga +40 darjah Celsius, 30-80% RH, 72 jam; tiada kemerosotan dalam prestasi.)
- Ujian ESD (jika berkenaan):Apakah julat rintangan permukaan? Apakah masa pereputan caj? (Lazim: 10^6-10^9 ohm,<2 seconds charge decay.)
- Ujian keselamatan makanan (jika berkenaan):Peraturan apa? Apakah had penghijrahan? (Lazim: FDA 21 CFR, EFSA 10/2011 atau GB 4806; tiada penghijrahan melebihi had yang ditentukan.)
3.2 Menjalankan ujian makmal.Jalankan ujian di makmal ujian pembungkusan yang layak (atau secara-sendiri jika anda mempunyai peralatan):
- Ujian jatuh:Gunakan penguji jatuh (atau titisan manual untuk ujian awal). Bungkus produk dalam sisipan pulpa acuan (dalam kotak penghantaran anda) dan jatuhkan dari ketinggian yang ditentukan pada semua orientasi. Periksa produk untuk kerosakan selepas setiap titisan. Rakam pecutan puncak (g-daya) menggunakan pecutan jika tersedia.
- Ujian getaran:Gunakan jadual getaran (goncang) dengan profil getaran yang ditentukan. Bungkus produk dan jalankan ujian getaran untuk tempoh yang ditetapkan. Selepas ujian, periksa produk untuk pergerakan, lelasan dan kerosakan.
- Ujian mampatan:Gunakan penguji mampatan (atau pemberat tindanan) untuk menggunakan beban yang ditentukan untuk tempoh yang ditetapkan. Ukur ubah bentuk sebelum, semasa, dan selepas ujian. Periksa keruntuhan atau ubah bentuk kekal.
- Ujian suhu/kelembapan:Gunakan ruang persekitaran untuk mendedahkan produk yang dibungkus kepada suhu dan kelembapan yang ditentukan untuk tempoh yang ditetapkan. Selepas ujian, jalankan ujian penurunan untuk mengesahkan bahawa pembungkusan masih memberikan perlindungan yang mencukupi (kelembapan boleh melembutkan pulpa yang dibentuk dan mengurangkan kekuatan).
- Ujian ESD:Ukur rintangan permukaan menggunakan megohmmeter atau meter rintangan permukaan. Ukur masa pereputan cas menggunakan monitor plat cas. Sahkan bahawa keputusan berada dalam julat yang ditentukan.
- Ujian keselamatan makanan:Hantar sampel ke makmal ujian keselamatan makanan yang berkelayakan untuk ujian migrasi dan pengesahan pematuhan.
3.3 Menjalankan ujian lapangan.Ujian makmal adalah penting, tetapi ia tidak dapat meniru sepenuhnya-keadaan penghantaran dunia. Jalankan ujian lapangan dengan menghantar pesanan sebenar melalui rantaian pengedaran anda:
- Saiz percubaan:Mulakan dengan percubaan kecil (50-200 penghantaran) ke beberapa destinasi yang mewakili (tempatan, serantau, jarak jauh, antarabangsa).
- Pemantauan:Sertakan peranti pemantauan (cth, penunjuk ShockWatch, pembalak suhu/kelembapan) dalam beberapa penghantaran untuk mengukur tekanan sebenar yang dialami semasa penghantaran.
- Pemeriksaan:Periksa penghantaran semasa ketibaan - semak kerosakan produk, kerosakan pembungkusan dan sebarang isu. Kumpul maklum balas daripada penerima (jika boleh).
- Perbandingan:Bandingkan keputusan percubaan lapangan dengan hasil pembungkusan buih semasa anda (kadar pecah, kadar kerosakan, aduan pelanggan). Jika hasil pulpa yang dibentuk adalah setanding atau lebih baik daripada buih, anda sudah bersedia untuk pengeluaran. Jika tidak, kenal pasti isu dan semak semula reka bentuk.
3.4 Mengesahkan dengan pihak berkepentingan.Sebelum meneruskan pengeluaran, sahkan pembungkusan baharu dengan semua pihak berkepentingan yang berkaitan:
- Pasukan operasi/gudang:Bolehkah mereka membungkus produk dengan cekap dengan sisipan baharu? Adakah terdapat sebarang masalah dengan kelajuan pembungkusan, ergonomik atau keserasian dengan peralatan sedia ada?
- Pasukan kualiti:Adakah pembungkusan baharu memenuhi piawaian kualiti? Adakah terdapat sebarang isu kualiti (kecacatan, ketidakkonsistenan, pencemaran)?
- Pasukan perkhidmatan pelanggan:Adakah terdapat sebarang aduan pelanggan tentang pembungkusan baharu semasa percubaan lapangan?
- Pasukan kelestarian:Adakah pembungkusan baharu memenuhi sasaran kemampanan? Bolehkah faedah alam sekitar diukur dan disampaikan?
- Pasukan pemasaran:Bolehkah pembungkusan baru digunakan sebagai pembeza pemasaran? Adakah terdapat sebarang peluang penjenamaan atau pemesejan?
Setelah semua pihak berkepentingan telah menandatangani, anda sudah bersedia untuk pengeluaran.
Langkah 4: Peningkatan Pengeluaran-Naik - Penskalaan daripada Percubaan kepada Pengeluaran Penuh
Dengan prototaip yang disahkan dan tandatangan pihak berkepentingan-dimatikan, anda sudah bersedia untuk beralih ke pengeluaran penuh. Tetapi jangan melompat terus daripada 200 unit percubaan kepada 200,000 unit pengeluaran - peningkatan berperingkat-mengurangkan risiko dan membolehkan anda menangkap isu sebelum menjadi mahal.
4.1 Fasa 1: Larian pengeluaran kecil (1,000-5,000 unit).Mulakan dengan pengeluaran kecil untuk mengesahkan proses pembuatan:
- Tujuan:Sahkan bahawa pengilang boleh menghasilkan sisipan secara konsisten pada kualiti pengeluaran; mengenal pasti sebarang isu pembuatan (kecacatan, ketidakkonsistenan, variasi proses); mengesahkan pembungkusan pada jumlah pengeluaran.
- Garis masa:2-4 minggu dari pesanan hingga penghantaran (bergantung kepada beban kerja semasa pengilang).
- Pemeriksaan:Menjalankan pemeriksaan kualiti masuk pada keseluruhan pengeluaran - semak dimensi, berat, kualiti permukaan, kecacatan dan kefungsian. Jika kadar kecacatan melebihi ambang anda (biasanya<2%), work with the manufacturer to identify and correct the root cause before proceeding.
- Penggunaan lapangan:Gunakan pengeluaran kecil untuk penghantaran sebenar - teruskan memantau kadar kerosakan dan maklum balas pelanggan.
4.2 Fasa 2: Larian pengeluaran sederhana (10,000-50,000 unit).Setelah jangka pengeluaran kecil disahkan, skalakan kepada jangka sederhana:
- Tujuan:Sahkan kapasiti dan konsistensi pengilang pada volum yang lebih tinggi; mengoptimumkan proses pengeluaran untuk kecekapan dan kos; membina inventori untuk peralihan penuh.
- Garis masa:3-6 minggu dari pesanan hingga penghantaran.
- Pengoptimuman proses:Bekerjasama dengan pengilang untuk mengoptimumkan proses pengeluaran - melaraskan parameter pembentukan, masa pengeringan, pemangkasan dan kemasan untuk mengurangkan kecacatan, meningkatkan ketekalan dan meningkatkan kadar pengeluaran.
- Pengoptimuman kos:Apabila volum meningkat, kos setiap-seunit harus berkurangan (skala ekonomi). Bekerjasama dengan pengilang untuk mengenal pasti peluang pengoptimuman kos - pengurangan bahan, pengoptimuman proses, tweak reka bentuk.
4.3 Fasa 3: Pengeluaran penuh (50,000+ unit).Setelah jangka sederhana disahkan, peralihan kepada pengeluaran penuh:
- Tujuan:Gantikan sepenuhnya buih dengan pulpa acuan untuk barisan produk.
- Garis masa:- yang sedang berjalan, tetapkan jadual pengeluaran tetap berdasarkan ramalan permintaan anda.
- Pengurusan pembekal:Wujudkan program pemantauan kualiti tetap - pemeriksaan masuk pada setiap kelompok, audit berkala bagi kemudahan pengilang, semakan prestasi tetap (kualiti, penghantaran, kos, responsif).
- Penambahbaikan berterusan:Teruskan mengoptimumkan reka bentuk dan proses - cari peluang untuk mengurangkan penggunaan bahan, meningkatkan perlindungan, mengurangkan kos dan meningkatkan kemampanan. Sediakan kitaran semakan biasa (suku tahunan atau separuh-setiap tahun) untuk menilai prestasi dan mengenal pasti peluang peningkatan.
4.4 Menguruskan tempoh peralihan.Semasa peralihan daripada buih kepada pulpa acuan, anda mungkin akan mempunyai kedua-dua bahan dalam inventori - menguruskan perkara ini dengan teliti:
- Perancangan inventori:Rancang peralihan untuk meminimumkan inventori buih berlebihan (yang anda akan tersekat) dan elakkan kehabisan stok pulpa acuan (yang boleh melambatkan penghantaran). Bekerjasama dengan pembekal buih anda untuk mengurangkan atau menghentikan pesanan, dan bekerjasama dengan pembekal pulpa acuan anda untuk memastikan bekalan yang mencukupi.
- Komunikasi:Sampaikan perubahan kepada pelanggan anda (jika pembungkusan kelihatan) - ramai pelanggan akan menghargai peningkatan kemampanan, tetapi sesetengah mungkin mempunyai soalan atau kebimbangan. Sediakan Soalan Lazim ringkas atau perkara perbincangan untuk pasukan perkhidmatan pelanggan anda.
- Dokumentasi:Kemas kini spesifikasi pembungkusan anda, piawaian kualiti, arahan kerja dan perjanjian pembekal untuk mencerminkan perubahan. Arkibkan spesifikasi buih lama untuk rujukan.
Langkah 5: Analisis Kos - Memahami Kos Sebenar Suis
Kos selalunya merupakan faktor penentu dalam buih-ke-acuan-suis pulpa - dan adalah penting untuk memahami kos sebenar, bukan hanya kos bahan setiap-unit. Kesilapan biasa ialah membandingkan hanya kos bahan setiap-dan membuat kesimpulan bahawa pulpa acuan adalah lebih mahal - sedangkan pada hakikatnya, pada jumlah-kos-asas-pemilikan, pulpa acuan selalunya setanding atau lebih murah daripada buih.
5.1 Kos satu-kali.
- Reka bentuk dan kejuruteraan:Jika anda melakukan reka bentuk secara-sendiri, ini ialah kos buruh dalaman anda. Jika anda menggunakan perkhidmatan reka bentuk pengeluar, ia mungkin termasuk dalam kos perkakas atau dicaj secara berasingan ($200-$1,000 untuk reka bentuk ringkas, $1,000-$5,000 untuk reka bentuk yang kompleks).
- Perkakas:$1,500-$6,000 untuk acuan pemindahan, $3,000-$12,000 untuk bentuk termo. Bandingkan ini dengan kos alat buih semasa anda ($3,000-$15,000).
- Ujian dan pengesahan:Ujian makmal ($500-$5,000, bergantung pada jenis ujian dan makmal), ujian lapangan (kos unit percubaan penghantaran, peranti pemantauan, pemeriksaan), buruh dalaman.
- Kos peralihan:Hapus kira inventori-(inventori buih berlebihan), latihan (pasukan operasi), kemas kini dokumentasi, kos komunikasi.
5.2 Kos berulang (setiap-unit).
- Bahan dan pembuatan:Kos setiap-unit sisipan pulpa acuan - biasanya $0.05-$3.00 bergantung pada saiz, kerumitan, isipadu dan jenis bahan. Bandingkan ini dengan kos buih semasa anda seunit.
- Penghantaran:Pulpa acuan biasanya dihantar bersarang atau bertindan, mengurangkan volum penghantaran sebanyak 30-50% berbanding buih (yang tidak boleh disarang dengan cekap). Ini mengurangkan kos pengangkutan masuk seunit. Untuk penghantaran keluar (produk berbungkus), perbezaan berat (pulpa acuan lebih berat daripada buih) mungkin meningkatkan kos pengangkutan - tetapi bagi kebanyakan produk, perbezaan berat adalah kecil (5-15g setiap sisipan) dan kesan ke atas kos pengangkutan adalah minimum.
- Storan:Format bersarang/bertindan pulpa acuan juga mengurangkan keperluan ruang penyimpanan sebanyak 30-50% berbanding buih - mengurangkan kos pergudangan.
- Pelupusan:Buih mungkin dikenakan bayaran tip pelupusan sampah ($30-$80/tan), yuran pengendalian khas atau kos kitar semula (jika anda mempunyai program kitar semula buih). Pulpa acuan boleh dikitar semula dalam aliran kertas standard dan boleh dikompos, jadi kos pelupusan hampir sifar untuk kebanyakan perniagaan.
- Yuran EPR:Yuran Tanggungjawab Pengeluar Lanjutan (EPR) adalah berdasarkan jenis bahan - buih mempunyai yuran EPR tertinggi (kerana sukar untuk dikitar semula dan mempunyai kadar kitar semula yang rendah), manakala pulpa acuan (kertas) mempunyai yang paling rendah. Untuk penghantaran jenama 1 juta unit/tahun, perbezaan yuran EPR antara buih dan pulpa acuan boleh menjadi $50,000-$200,000 setiap tahun.
- Cukai pembungkusan plastik:Jika anda berada dalam bidang kuasa dengan cukai pembungkusan plastik (cth, UK £210.82/tan), menukar kepada pulpa acuan menghapuskan cukai ini sepenuhnya.
- Kualiti dan kos kerosakan:Jika pulpa yang dibentuk memberikan perlindungan yang lebih baik (kadar pecah/kerosakan yang lebih rendah), anda akan menjimatkan penggantian produk, pemulangan dan pampasan pelanggan. Jika ia memberikan perlindungan yang lebih teruk, anda akan menanggung kos tambahan - itulah sebabnya ujian dan pengesahan (Langkah 3) adalah sangat penting.
5.3 Pengiraan ROI.Setelah anda menganggarkan semua kos, hitung pulangan pelaburan (ROI) untuk suis:
- Jumlah kos satu-kali:Jumlah kos reka bentuk, perkakas, ujian dan peralihan.
- Penjimatan kos berulang tahunan:(Kos tahunan buih) - (Kos tahunan pulpa acuan), termasuk semua kategori kos berulang (bahan, penghantaran, penyimpanan, pelupusan, EPR, cukai, kualiti).
- Tempoh bayaran balik:Jumlah satu-kos masa / Penjimatan kos berulang tahunan. Tempoh bayaran balik < 1 tahun adalah sangat baik; 1-2 tahun adalah baik; 2-3 tahun boleh diterima untuk kebanyakan syarikat.
- NPV (Nilai Kini Bersih):Untuk analisis yang lebih canggih, kira NPV suis dalam tempoh 3-5 tahun, menggunakan kadar diskaun syarikat anda. NPV positif bermakna suis itu menguntungkan dari segi kewangan.
5.4 Contoh pengiraan ROI.Mari kita lihat contoh ringkas untuk jenama elektronik pengguna yang menghantar 200,000 unit/tahun:
- Kos sekali-:Reka Bentuk ($1,000) + Alat ($5,000) + Ujian ($2,000) + Peralihan ($3,000)=$11,000
- Kos tahunan buih:Bahan ($0.45/unit x 200,000=$90,000) + Penghantaran ($10,000) + Penyimpanan ($5,000) + Pelupusan ($3,000) + EPR ($15,000) + Cukai plastik ($8,000)=$131,000
- Kos tahunan pulpa acuan:Bahan ($0.52/unit x 200,000=$104,000) + Penghantaran ($6,000) + Penyimpanan ($3,000) + Pelupusan ($500) + EPR ($3,000) + Cukai plastik ($0)=$116,500
- Simpanan tahunan: $131,000 - $116,500 = $14,500
- Tempoh bayaran balik:$11,000 / $14,500=0.76 tahun (kira-kira 9 bulan)
Dalam contoh ini, walaupun kos bahan setiap-unit pulpa acuan adalah lebih tinggi ($0.52 berbanding $0.45), jumlah kos tahunan adalah lebih rendah - dan suis membayar sendiri dalam masa kurang daripada setahun. Ini adalah hasil biasa untuk suis buih-ke-acuan-pulpa - kos bahan setiap-unit mungkin lebih tinggi sedikit, tetapi jumlah kos pemilikan adalah lebih rendah.
Perangkap Biasa dan Cara Mengelakkannya
Berdasarkan pengalaman kami dengan beratus-ratus suis buih-ke-acuan-pulpa, berikut ialah perangkap yang paling biasa - dan cara untuk mengelakkannya.
Perangkap 1: Menyalin reka bentuk buih.Kesilapan yang paling biasa ialah cuba menggunakan reka bentuk yang sama untuk pulpa acuan seperti untuk buih. Kedua-dua bahan tersebut mempunyai ciri berbeza - sudut draf, ketebalan dinding, potongan bawah, jejari sudut, kedalaman-hingga-nisbah lebar semuanya berbeza. Reka bentuk yang berfungsi untuk buih mungkin tidak boleh dibuat dalam pulpa acuan, atau mungkin tidak memberikan perlindungan yang mencukupi.Bagaimana untuk mengelakkan:Bekerjasama dengan pengilang pulpa acuan berpengalaman untuk mereka bentuk semula sisipan untuk proses pulpa acuan - jangan hanya menyalin reka bentuk buih.
Perangkap 2: Melangkau ujian dan pengesahan.Satu lagi kesilapan biasa ialah melangkau atau tergesa-gesa ujian dan pengesahan - dengan mengandaikan bahawa kerana prototaip "nampak baik," ia akan berfungsi dalam pengeluaran. Ini boleh menyebabkan kerosakan produk yang mahal, aduan pelanggan dan reka bentuk semula kecemasan.Bagaimana untuk mengelakkan:Menjalankan ujian makmal yang ketat dan ujian lapangan sebelum pengeluaran penuh. Tentukan kriteria lulus/gagal yang jelas dan jangan teruskan sehingga pembungkusan memenuhinya.
Perangkap 3: Meremehkan garis masa peralihan.Banyak syarikat memandang rendah masa yang diperlukan untuk bertukar daripada buih kepada pulpa acuan - dengan mengandaikan proses 4-6 minggu apabila ia sebenarnya 3-6 bulan (termasuk reka bentuk, perkakas, prototaip, ujian dan peningkatan). Ini boleh menyebabkan tarikh akhir terlepas dan membuat keputusan tergesa-gesa.Bagaimana untuk mengelakkan:Rancang untuk garis masa peralihan 3-6 bulan. Mulakan lebih awal, bina dalam masa penimbal, dan sampaikan garis masa kepada semua pihak berkepentingan.
Perangkap 4: Memilih pengeluar yang paling murah.Kos adalah penting, tetapi memilih pengeluar pulpa acuan paling murah tanpa mengambil kira kualiti, keupayaan dan perkhidmatan boleh menjadi lebih mahal dalam jangka masa panjang. Pengilang yang mengurangkan kualiti mungkin menghasilkan produk yang rosak (memerlukan masa, wang dan kepuasan pelanggan), mungkin tidak mempunyai keupayaan untuk memenuhi keperluan anda, atau mungkin tidak memberikan sokongan yang mencukupi.Bagaimana untuk mengelakkan:Nilaikan pengeluar berdasarkan jumlah nilai - kualiti, keupayaan, perkhidmatan dan kos - bukan hanya harga. Minta rujukan, sampel dan pensijilan. Lawati kemudahan jika boleh.
Perangkap 5: Mengabaikan sensitiviti kelembapan.Pulpa acuan menyerap lembapan - dan dalam-persekitaran kelembapan tinggi, ini boleh melembutkan gentian dan mengurangkan kekuatan. Syarikat yang beralih kepada pulpa acuan tanpa mengambil kira kepekaan lembapan mungkin mengalami kegagalan pembungkusan dalam iklim lembap atau semasa penghantaran laut.Bagaimana untuk mengelakkan:Menilai persekitaran penghantaran anda (suhu, kelembapan, tempoh). Jika kelembapan membimbangkan, gunakan salutan kalis{1}}lembapan, resin kekuatan basah atau produk termoform yang lebih tumpat. Jalankan ujian kelembapan sebagai sebahagian daripada pengesahan anda.
Perangkap 6: Tidak menyampaikan perubahan kepada pelanggan.Jika pembungkusan itu kelihatan kepada pelanggan (cth, DTC membuka kotak, pembungkusan runcit), kegagalan untuk menyampaikan perubahan boleh menyebabkan kekeliruan atau maklum balas negatif - pelanggan mungkin menganggap pembungkusan baharu itu "lebih murah" atau "kualiti lebih rendah" jika mereka tidak memahami rasional kemampanan.Bagaimana untuk mengelakkan:Sampaikan perubahan kepada pelanggan - terangkan sebab anda bertukar (kemampanan, faedah alam sekitar), perkara yang berubah (bahan) dan perkara yang tidak berubah (perlindungan, produk). Gunakan suis sebagai peluang untuk mengukuhkan komitmen kemampanan jenama anda.
Kesalahan 7: Melebihi-mereka reka bentuk.Sesetengah syarikat lebih-merekayasa sisipan pulpa acuan - menggunakan dinding yang sangat tebal, rusuk yang berlebihan dan lebih banyak bahan daripada yang diperlukan - untuk "selamat." Ini meningkatkan kos, berat dan masa pengeringan (dan kos pengeluaran) tanpa perlu meningkatkan perlindungan.Bagaimana untuk mengelakkan:Bekerjasama dengan pengilang untuk mengoptimumkan reka bentuk - gunakan bahan minimum yang diperlukan untuk memenuhi keperluan perlindungan anda, berdasarkan ujian dan pengalaman. Sisipan-yang direka bentuk dengan baik, dioptimumkan adalah lebih baik (dan lebih murah) daripada sisipan-terlalu kejuruteraan.
Sebenar-Kajian Kes Dunia
Kajian Kes 1: Jenama Elektronik Pengguna.Jenama elektronik pengguna -bersaiz sederhana menggunakan sisipan buih EVA tersuai untuk produk fon kepala premium (menghantar 150,000 unit/tahun). Mereka bertukar kepada sisipan pulpa acuan termoform sebagai sebahagian daripada komitmen kemampanan mereka. Prosesnya: (1) Penilaian kebolehlaksanaan - mengesahkan pulpa acuan boleh memenuhi keperluan ujian jatuh (ISTA 3A) dan memberikan pengalaman unboxing premium; (2) Reka bentuk dan prototaip - 8 minggu, 2 pusingan semakan (melaraskan saiz rongga untuk muat lebih baik, menambah rusuk untuk kebolehtindan); (3) Ujian - ujian jatuh dan getaran ISTA 3A lulus dengan kerosakan produk 0%; percubaan lapangan sebanyak 500 unit menunjukkan kadar pecah yang setanding dengan buih; (4) Pengeluaran - tanjakan berperingkat-meningkat selama 3 bulan. Keputusan: setiap-kos pembungkusan unit dikurangkan sebanyak 18% ($0.65 berbanding $0.79), penjimatan tahunan sebanyak $21,000; penggunaan plastik dikurangkan sebanyak 12 tan/tahun; jejak karbon dikurangkan sebanyak 65%; maklum balas pelanggan mengenai pembungkusan baharu adalah sangat positif (ramai pelanggan secara khusus menyebut pembungkusan mampan sebagai positif).
Kajian Kes 2: Pengedar Perkhidmatan Makanan.Pengedar perkhidmatan makanan serantau menggunakan kulit kerang buih EPS untuk hidangan bawa pulang (penghantaran 2 juta unit/tahun) apabila negeri mereka melaksanakan larangan buih. Mereka mempunyai 6 bulan untuk beralih kepada alternatif. Proses: (1) Penilaian kebolehlaksanaan - menilai pulpa acuan, ampas tebu dan aluminium; memilih pulpa acuan untuk kos dan prestasi; (2) Reka bentuk dan prototaip - 6 minggu, bekerjasama dengan 2 pengeluar untuk membandingkan kualiti dan kos; (3) Menguji - ujian rintangan gris (mengesahkan salutan boleh mengendalikan makanan berminyak), ujian gelombang mikro (keselamatan gelombang mikro yang disahkan), ujian tindanan (boleh tindanan yang disahkan untuk pengangkutan); (4) Pengeluaran - tanjakan pantas-naik (2 bulan) untuk memenuhi tarikh akhir larangan buih. Keputusan: berjaya memenuhi tarikh akhir larangan buih tanpa gangguan bekalan; setiap-kos unit meningkat sebanyak 12% ($0.085 berbanding $0.076), tetapi ini telah diimbangi sebahagiannya dengan menghapuskan kos pelupusan buih ($15,000/tahun); maklum balas pelanggan adalah positif (ramai pelanggan memilih pembungkusan "lebih-mesra alam"); pengedar menggunakan suis sebagai peluang pemasaran, mempromosikan komitmen "buih-percuma" mereka kepada pelanggan.
Kajian Kes 3: Pembekal Komponen Automotif.Pembekal Tahap 1 automotif menggunakan dulang buih EPS untuk menghantar komponen enjin ke kilang pemasangan OEM (menghantar 500,000 unit/tahun). OEM menetapkan keperluan bahawa semua pembekal menggunakan 100% pembungkusan kitar semula menjelang 2025. Pembekal bertukar kepada-dulang pulpa acuan dinding tebal. Proses: (1) Penilaian kebolehlaksanaan - mengesahkan pulpa acuan dinding tebal-boleh menyokong komponen berat (3-5kg setiap satu) dan memenuhi spesifikasi pembungkusan OEM; (2) Reka bentuk dan prototaip - 10 minggu, 3 pusingan semakan (mengoptimumkan ketebalan dinding untuk kapasiti beban, menambah ciri tindanan untuk pengangkutan, melaraskan saiz rongga untuk pengendalian automatik); (3) Menguji - ujian mampatan (kapasiti beban tindanan 500kg yang disahkan), ujian getaran (kestabilan komponen yang disahkan semasa pengangkutan trak), ujian ESD (pelesapan statik yang disahkan untuk komponen elektronik); (4) Pengeluaran - tanjakan berperingkat-meningkat selama 6 bulan, dengan audit kualiti tetap oleh OEM. Keputusan: memenuhi keperluan pembungkusan boleh dikitar semula 100% OEM; kos seunit dikurangkan sebanyak 22% ($1.20 berbanding $1.54), terutamanya disebabkan oleh kos perkakas yang lebih rendah dan pengurangan yuran EPR; pembekal telah diiktiraf oleh OEM sebagai "pemimpin kelestarian" dan menerima perniagaan tambahan sebagai hasilnya.
Garis Bawah
Menggantikan buih EPS dengan pulpa teracu ialah proses berbilang-langkah yang memerlukan perancangan, reka bentuk, ujian dan pelaksanaan yang teliti - tetapi faedahnya adalah besar: jumlah kos pemilikan yang lebih rendah (dalam kebanyakan kes), pengurangan karbon yang dramatik (40-90% berbanding buih), kebolehkitar semula penuh dan kebolehkomposan, kebolehkomposan nilai jenama plastik (forum EPR). (keutamaan pengguna untuk pembungkusan mampan). Kunci kepada suis yang berjaya ialah: (1) menjalankan penilaian kebolehlaksanaan yang menyeluruh untuk memastikan pulpa acuan sesuai untuk permohonan anda; (2) reka bentuk semula untuk proses pulpa acuan (jangan hanya menyalin reka bentuk buih); (3) menjalankan ujian dan pengesahan yang ketat (makmal + ujian lapangan) sebelum pengeluaran penuh; (4) gunakan tanjakan pengeluaran{12}}berperingkat (kecil → sederhana → penuh) untuk mengurangkan risiko; (5) menganalisis jumlah kos pemilikan (bukan hanya kos bahan seunit); (6) bekerja dengan pengeluar pulpa acuan yang berpengalaman; (7) menyampaikan perubahan kepada pelanggan dan pihak berkepentingan.
Di Hesheng, kami telah membantu berpuluh-puluh jenama dan pengeluar berjaya menggantikan buih dengan pulpa acuan - merentas sektor elektronik pengguna, perkhidmatan makanan, automotif, kosmetik, perubatan dan perindustrian. Kami menawarkan -untuk-sokongan akhir - penilaian kebolehlaksanaan, reka bentuk dan kejuruteraan, perkakasan, prototaip, sokongan ujian, pemindahan-pengeluaran acuan dan termoform, ESD-rumusan selamat, makanan-salutan selamat, warna tersuai, pencetakan, cetakan timbul dan kawalan kualiti anda - suis pulpa-ke-acuan{11}}selancar dan berjaya.
Jika anda mempertimbangkan untuk menggantikan buih dengan pulpa acuan untuk pembungkusan anda,hubungi pasukan Hesheng- kami berbesar hati untuk menjalankan penilaian kebolehlaksanaan percuma, menyediakan sampel dan anggaran kos serta membimbing anda melalui setiap langkah proses pelaksanaan. Pertukaran daripada buih kepada pulpa acuan ialah salah satu tindakan kemampanan kesan tertinggi-yang boleh dilakukan oleh jenama - dan dengan rakan kongsi yang betul, ia juga boleh menjadi salah satu tindakan yang paling lancar. Jangan tunggu larangan buih atau mandat pelanggan - mulakan peralihan anda hari ini.