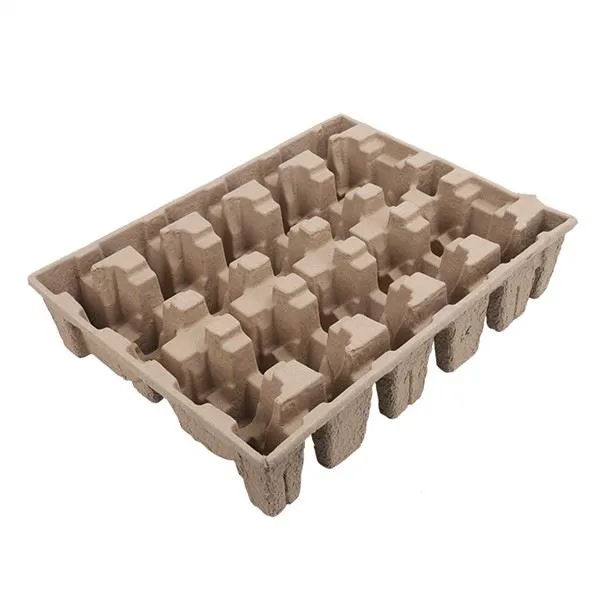
Dulang pulpa yang dibentuk mungkin kelihatan ringkas - sekeping gentian kertas berbentuk - tetapi proses pembuatan di belakangnya adalah sangat kompleks, melibatkan berbilang peringkat, peralatan khusus dan parameter yang dikawal dengan teliti. Daripada buburan pulpa mentah hingga dulang siap dibungkus, setiap peringkat proses mempengaruhi kualiti, konsistensi, kos dan prestasi produk akhir. Memahami proses ini - dan peralatan serta parameter yang terlibat - adalah penting bagi sesiapa yang terlibat dalam pulpa acuan: jurutera pembungkusan menyatakan dulang tersuai, profesional perolehan menilai pembekal dan kos, pengurus kualiti menetapkan kriteria penerimaan atau usahawan mempertimbangkan untuk memasuki perniagaan pulpa acuan. Namun ramai orang di luar industri hanya mempunyai pemahaman yang samar-samar tentang cara pulpa acuan sebenarnya dibuat - mereka mungkin tahu ia melibatkan "pulpa kertas acuan" tetapi kurang terperinci tentang peringkat, peralatan dan parameter tertentu. Dalam artikel ini, kami menyediakan panduan teknikal langkah-demi-langkah yang komprehensif untuk proses pembuatan dulang pulpa acuan: penyediaan pulpa (hydrapulper, penyaringan, penapisan, kimia), pembentukan (salingan, berputar, pengacuan pemindahan - dengan masa dan parameter kitaran), pengeringan (terowong oven - suhu tekan / tekanan udara panas (aliran udara) suhu, tekanan, masa kitaran), pemangkasan dan kemasan, salutan dan cetakan, kawalan kualiti dan pembungkusan. Kami menyertakan spesifikasi peralatan, parameter proses biasa, kadar pengeluaran dan isu kualiti biasa pada setiap peringkat - supaya anda boleh memahami bukan sahaja cara pulpa acuan dibuat, tetapi mengapa setiap langkah penting dan cara ia mempengaruhi produk akhir. Sama ada anda menilai pembekal pulpa acuan, menentukan dulang tersuai atau mempertimbangkan untuk melabur dalam pembuatan pulpa acuan, panduan ini harus memberi anda pengetahuan teknikal untuk membuat keputusan termaklum.
Gambaran Keseluruhan Proses Pengilangan
Pembuatan dulang pulpa acuan boleh dibahagikan kepada lapan peringkat utama, setiap satu dengan peralatan, parameter dan pertimbangan kualitinya sendiri:
- Penyediaan pulpa- Gentian mentah (kertas kitar semula, ampas tebu, dsb.) ditukar menjadi buburan pulpa yang seragam dan bersih dengan ketekalan yang betul, panjang gentian dan bahan tambahan kimia.
- Membentuk- Buburan pulpa dibentuk menjadi bentuk dulang menggunakan acuan mesh dan sedutan vakum. Ini ialah langkah teras yang mencipta bentuk 3D dulang.
- Pemindahan- Dulang yang basah dan dibentuk dipindahkan dari acuan membentuk ke acuan pengeringan (untuk memindahkan-produk acuan) atau terus ke penghantar pengeringan (untuk sesetengah proses).
- Pengeringan- Dulang basah dikeringkan dalam ketuhar terowong yang dipanaskan untuk mengeluarkan lembapan, daripada ~75% lembapan (basah) kepada 6-10% lembapan (selesai).
- Penekanan panas / thermoforming- (Untuk produk termoform sahaja) Dulang kering atau separa kering dimampatkan antara acuan yang dipanaskan untuk menghasilkan produk yang licin, padat, tepat.
- Pemangkasan dan penamat- Tepi dulang dipangkas mengikut dimensi yang tepat dan sebarang bahan berlebihan dikeluarkan.
- Salutan dan percetakan- (Pilihan) Salutan penghalang, cetakan, timbul atau operasi kemasan lain digunakan.
- Kawalan kualiti dan pembungkusan- Dulang yang telah siap diperiksa, diuji dan dibungkus untuk penghantaran.
Mari kita periksa setiap peringkat secara terperinci.
Peringkat 1: Penyediaan Pulpa
Penyediaan pulpa ialah asas kepada keseluruhan proses - kualiti dan ketekalan buburan pulpa secara langsung menentukan kualiti dan ketekalan produk akhir. Matlamat penyediaan pulpa adalah untuk menukar gentian mentah (kertas kitar semula, ampas tebu, dsb.) menjadi buburan pulpa yang seragam, bersih,{3}}tersebar dengan konsistensi yang betul (kepekatan gentian), pengedaran panjang gentian dan bahan tambahan kimia.
1.1 Pengendalian Bahan Mentah
Bahan mentah:Bahan mentah yang paling biasa untuk pulpa acuan ialah:
- Kertas kitar semula (pos-pengguna dan pos-industri):Bekas beralun lama (OCC), surat khabar lama (ONP), kertas bercampur, dan menukar sisa. Bahan mentah yang paling biasa dan{1}}murah.
- Bagasse (serat tebu):Sisa gentian daripada pemprosesan tebu. Digunakan untuk produk perkhidmatan makanan dan aplikasi premium kerana permukaannya yang licin, warna krim semula jadi dan rintangan kelembapan yang lebih baik.
- Kertas kitar semula yang diluntur:Kertas kitar semula yang telah dinyahdakwat dan dilunturkan untuk menghasilkan pulpa-kelabu putih atau cerah. Digunakan untuk aplikasi yang memerlukan warna putih/cerah.
- Pulpa kraf dara:Pulpa kayu dara (bukan-dikitar semula). Digunakan untuk aplikasi gred-berprestasi tinggi atau makanan-yang memerlukan kekuatan dan konsistensi maksimum.
- Jerami gandum, buluh dan serat pertanian lain:Sumber gentian alternatif yang digunakan dalam aplikasi khusus atau premium.
Pengendalian:Bahan mentah biasanya dihantar dalam bal (untuk kertas kitar semula dan ampas tebu) atau dalam gulungan/lembaran (untuk menukar sisa). Bal dipecahkan terbuka dan dimasukkan ke dalam sistem pulping dengan penghantar atau forklift. Bahan mentah diperiksa untuk bahan cemar (plastik, logam, kaca, batu) sebelum memasuki pulper.
1.2 Hydrapulper (Pulping)
Hydrapulper (atau pulper) ialah tong besar silinder dengan pendesak berputar di bahagian bawah yang menggerakkan gentian mentah dalam air, memecahkannya kepada gentian individu.
Cara ia berfungsi:Gentian mentah dan air dimuatkan ke dalam pulper pada nisbah yang ditentukan (biasanya 3-ketekalan gentian 8% - iaitu, 3-8kg gentian setiap 100kg air). Pendesak berputar pada 200-500 RPM, mewujudkan pusaran gelora yang memecahkan bal dan memisahkan gentian. Proses pulpa mengambil masa 15-60 minit, bergantung kepada jenis bahan mentah dan pemisahan gentian yang dikehendaki. Bahan kimia (cth, NaOH untuk pelarasan pH, penyahbuih, resin kekuatan basah) boleh ditambah semasa pulpa.
Spesifikasi peralatan:
| Parameter | Julat Biasa | Nota |
|---|---|---|
| Isipadu pulpa | 2-20 meter padu | Lebih kecil untuk kumpulan, lebih besar untuk berterusan |
| Kelajuan pendesak | 200-500 RPM | Pepulpaan berkelajuan tinggi=lebih pantas, tetapi lebih banyak kerosakan gentian |
| Kuasa motor | 15-150 kW | Bergantung pada isipadu pulper dan kadar pengeluaran |
| Konsistensi pulpa | 3-8% (semasa pulpa) | Konsistensi yang lebih tinggi=lebih cekap, tetapi lebih sukar untuk dipam |
| Suhu air | 20-60 darjah C | Air suam mempercepatkan pulpa dan penyingkiran dakwat |
| Masa pulpa | 15-60 minit (batch) | pulper berterusan tidak mempunyai masa yang tetap |
Isu kualiti biasa:(1) Pengasingan gentian yang tidak lengkap ( "serpihan" atau "gegar" - berkas gentian tidak tersebar) - disebabkan oleh masa pulpa yang tidak mencukupi atau kelajuan pendesak yang rendah; mengakibatkan tompok lemah dan kecacatan permukaan pada dulang akhir. (2) Pemendekan gentian yang berlebihan (kerosakan gentian) - disebabkan oleh masa pulpa yang berlebihan atau kelajuan pendesak yang tinggi; menghasilkan kekuatan yang lebih rendah. (3) Bahan cemar (plastik, logam, kaca) - tidak dialih keluar semasa pulpa; boleh merosakkan peralatan hiliran dan menyebabkan kecacatan. (4) Berbuih - disebabkan oleh kemasukan udara dan bahan cemar; mengurangkan kecekapan pulpa dan boleh menyebabkan isu kualiti; dikawal dengan defoamer.
1.3 Saringan dan Pembersihan
Selepas pulpa, buburan pulpa melalui satu siri skrin dan pembersih untuk membuang bahan cemar dan berkas gentian yang tidak tersebar.
peralatan:
- Skrin tekanan:Buburan pulpa dipam melalui skrin silinder dengan lubang kecil atau slot (0.1-0.5mm). Gentian yang boleh diterima melalui lubang, manakala bahan cemar (plastik, berkas gentian besar, kotoran) dikekalkan dan dikeluarkan. Skrin tekanan beroperasi pada tekanan 0.1-0.5 MPa.
- Pembersih sentrifugal (hidrosiklon):Buburan pulpa dipam ke dalam ruang kon pada halaju tinggi, mewujudkan daya emparan yang memisahkan bahan cemar berat (logam, kaca, pasir, batu) daripada gentian yang lebih ringan. Bahan cemar berat dibuang dari bawah, manakala serat bersih keluar dari atas. Hidrosiklon berbilang sering digunakan secara bersiri untuk pembersihan yang lebih halus secara progresif.
- Penyahintakan (untuk kertas kitar semula yang diluntur):Jika menggunakan kertas kitar semula yang perlu diputihkan, pulpa akan melalui proses penyahintakan - zarah dakwat ditanggalkan daripada gentian menggunakan bahan kimia (surfaktan, NaOH, hidrogen peroksida) dan dikeluarkan melalui pengapungan (zarah dakwat melekat pada gelembung udara dan naik ke permukaan, tempat ia dibuang) dan/atau dicuci (zarah halus dicuci).
Isu kualiti biasa:(1) Palam skrin - disebabkan oleh beban pencemar yang tinggi atau terlalu-bukaan skrin yang halus; mengurangkan kadar pengeluaran dan memerlukan pembersihan yang kerap. (2) Kehilangan gentian - terlalu-penyaringan/pembersihan agresif menghilangkan gentian yang baik bersama dengan bahan cemar; mengurangkan hasil dan meningkatkan kos. (3) Penyahintakan yang tidak lengkap - sisa dakwat menyebabkan bintik kelabu/gelap pada produk akhir; menjejaskan penampilan untuk produk putih/ringan.
1.4 Menapis
Penapisan (atau pukulan) ialah proses mekanikal yang merawat gentian untuk meningkatkan keupayaan ikatan dan kekuatan produk akhir. Semasa penapisan, buburan pulpa melepasi antara bar berputar dan pegun (plat penapisan) yang menggerutkan permukaan gentian (mencipta-fibril mikro yang meningkatkan luas permukaan dan tapak ikatan) dan, pada tahap yang lebih rendah, memendekkan gentian.
Cara ia berfungsi:Buburan pulpa (pada ketekalan 3-5%) dipam melalui penapis - lazimnya -penapis cakera berganda (dua cakera berputar dengan bar) atau penapis kon (kon berputar di dalam kon pegun). Jurang antara plat penapis mengawal keamatan penapisan - jurang yang lebih kecil=penapisan lebih sengit=lagi fibrilasi dan pemendekan gentian. Penapisan diukur dalam "Schopper-Riegler degrees" (darjah SR) atau "Canadian Standard Freeness" (CSF) - darjah lebih tinggi SR (atau CSF lebih rendah)=pulpa yang lebih halus.
Spesifikasi peralatan:
| Parameter | Julat Biasa | Nota |
|---|---|---|
| Jenis penapis | Cakera-ganda atau kon | Cakera dua-lebih biasa untuk pulpa acuan |
| Kuasa motor | 15-100 kW | Bergantung pada kadar pengeluaran dan keamatan penapisan |
| Konsistensi pulpa | 3-5% | Konsistensi standard untuk penapisan |
| Ijazah pemurnian | 20-45 darjah SR (300-600 CSF) | Rendah=kurang halus (lebih kuat, lebih besar); lebih tinggi=lebih halus (lebih licin, lebih padat, tetapi lebih rendah kekuatan koyakan) |
| Tenaga khusus | 50-300 kWj/tan | Input tenaga bagi setiap tan pulpa; mengawal keamatan penapisan |
Wawasan utama:Penapisan ialah parameter kritikal yang mempengaruhi kekuatan produk akhir, kelicinan permukaan, ketumpatan dan kadar saliran. Di bawah-pulpa yang ditapis (darjah rendah SR) menghasilkan produk yang kuat, besar, kasar dengan kelicinan permukaan yang lemah. Lebih-pulpa yang ditapis (SR darjah tinggi) menghasilkan produk yang licin dan padat tetapi dengan kekuatan koyak yang lebih rendah dan saliran yang lebih perlahan (yang mengurangkan kelajuan pembentukan dan meningkatkan tenaga pengeringan). Tahap penapisan optimum bergantung pada jenis produk: pemindahan-produk acuan (di mana kekuatan dan saliran penting) biasanya ditapis kepada 20-30 darjah SR; produk thermoformed (di mana kelicinan permukaan dan ketumpatan adalah penting) biasanya ditapis kepada 30-45 darjah SR.
Isu kualiti biasa:(1) Di bawah-penapisan - permukaan kasar, ketumpatan rendah, kelicinan permukaan lemah, ikatan antara-gentian yang lemah. (2) Lebih-menapis - kekuatan koyakan rendah, saliran perlahan (kadar pengeluaran berkurangan), tenaga pengeringan tinggi, produk rapuh. (3) Penapisan tidak konsisten - kualiti produk berubah dari kelompok ke kelompok; dikawal dengan memantau tahap penapisan (darjah SR/CSF) dan tenaga khusus.
1.5 Bahan Tambahan Kimia dan Penyimpanan Pulpa
Selepas penapisan, bahan tambahan kimia dicampurkan ke dalam buburan pulpa untuk mengubah suai sifatnya, dan pulpa disimpan dalam peti mesin (atau kotak kepala) sedia untuk dibentuk.
Bahan tambahan kimia biasa:
- Resin kekuatan basah (PAE, MF):Ditambah pada 0.5-2% berat gentian untuk mengekalkan kekuatan apabila basah. Penting untuk aplikasi gred-makanan dan kelembapan tinggi.
- Ejen saiz (AKD, ASA):Ditambah pada 0.1-0.5% mengikut berat untuk menjadikan permukaan kalis air.
- Bantuan pengekalan (poliakrilamida, kanji kationik):Ditambah pada 0.05-0.2% untuk meningkatkan pengekalan gentian semasa pembentukan (mengurangkan kehilangan gentian melalui mesh acuan) dan memperbaiki saliran.
- Penyahbuih:Ditambah untuk mengawal berbuih semasa pulpa dan pembentukan.
- Pewarna/pigmen:Ditambah untuk mewarnakan pulpa (untuk-produk berwarna tersuai).
- Pelaras pH (NaOH, tawas):Ditambah untuk mengawal pH (biasanya 6.5-8.5 untuk resin kekuatan basah PAE; 4.5-6.0 untuk resin kekuatan basah MF dan saiz rosin).
- Bahan tambahan ESD:Ditambah untuk ESD-produk selamat (pembungkusan elektronik).
Penyimpanan pulpa:Pulpa yang telah disediakan disimpan dalam peti mesin (tangki besar yang digoncang) pada ketekalan 0.5{3}}2% (dicairkan daripada ketekalan penapisan 3-5%). Dada mesin memastikan pulpa sebati (untuk mengelakkan gentian mendap) dan pada suhu dan konsistensi yang konsisten. Dari dada mesin, pulpa dipam ke kotak kepala mesin pembentuk, di mana ia dicairkan lagi kepada konsistensi pembentukan (biasanya 0.3-1.0%).
Isu kualiti biasa:(1) Dos aditif yang tidak konsisten - sifat produk boleh ubah (kekuatan basah, rintangan air, warna); dikawal oleh pam dos yang tepat dan pemantauan dalam talian. (2) Ketidakserasian aditif - sesetengah aditif (cth, PAE kationik dan pewarna anionik) boleh bertindak balas antara satu sama lain, mengurangkan keberkesanan; dikawal oleh susunan dan dos tambahan yang betul. (3) Mendap gentian dalam storan - disebabkan oleh pengadukan yang tidak mencukupi; menghasilkan konsistensi pulpa yang berubah-ubah dan kualiti produk.
Peringkat 2: Membentuk
Pembentukan ialah langkah teras dalam pembuatan pulpa acuan - di mana buburan pulpa cecair diubah menjadi bentuk dulang 3D. Proses pembentukan menggunakan acuan mesh (acuan logam yang ditutup dengan skrin jaringan halus) dan sedutan vakum untuk mendepositkan gentian ke permukaan acuan, menghasilkan bentuk dulang.
2.1 Membentuk Prinsip
Cara ia berfungsi:Acuan mesh (dalam bentuk dulang - sama ada lelaki atau perempuan) direndam dalam (atau disembur dengan) buburan pulpa. Vakum digunakan melalui acuan, menyedut air melalui mesh dan memendapkan gentian pada permukaan acuan. Apabila lebih banyak gentian dimendapkan, tikar gentian bertambah tebal - masa pembentukan mengawal ketebalan dinding (masa pembentukan lebih lama=dinding lebih tebal). Setelah ketebalan yang dikehendaki dicapai, vakum dihentikan, dan acuan dikeluarkan daripada buburan. Tikar gentian basah (dulang) kini dipegang pada acuan oleh sisa vakum dan tegangan permukaan.
Parameter pembentukan utama:
| Parameter | Julat Biasa | Kesan pada Produk |
|---|---|---|
| Konsistensi pulpa (membentuk) | 0.3-1.0% | Kekonsistenan yang lebih rendah=pemendapan gentian yang lebih seragam, tetapi pembentukan yang lebih perlahan; ketekalan yang lebih tinggi=lebih cepat terbentuk, tetapi kurang seragam |
| Tekanan vakum | 0.03-0.08 MPa (300-800 mbar) | Vakum yang lebih tinggi=lebih cepat mengalir dan membentuk, tetapi boleh menyebabkan penghijrahan gentian dan ketebalan tidak sekata |
| Membentuk masa | 2-15 saat | Masa yang lebih lama=dinding lebih tebal (1.5-10mm); mengawal penggunaan dan kekuatan bahan |
| Saiz mata acuan | 40-100 mesh (bukaan 0.15-0.4mm) | Jaringan yang lebih halus=permukaan yang lebih licin, tetapi saliran yang lebih perlahan dan lebih tersumbat; jaringan lebih kasar=saliran lebih cepat, tetapi permukaan lebih kasar |
| Suhu acuan | 20-50 darjah C | Acuan hangat=saliran yang lebih cepat dan pelepasan yang lebih mudah; sesetengah mesin menggunakan acuan yang dipanaskan |
| Kandungan lembapan dulang basah | 70-80% | Selepas dibentuk, dulang adalah 70-80% air (mengikut berat) - mesti dikeringkan kepada 6-10% |
2.2 Jenis Mesin Membentuk
Terdapat tiga jenis mesin pembentuk utama yang digunakan dalam pembuatan pulpa acuan, masing-masing dengan keupayaan, kadar pengeluaran dan ciri produk yang berbeza:
1. Mesin membentuk salingan (menegak).Jenis yang paling biasa untuk pemindahan-produk acuan. Acuan pembentuk bergerak secara menegak (atas dan bawah) - ia mencelup ke bawah ke dalam buburan pulpa, vakum digunakan untuk membentuk dulang, kemudian acuan keluar dari buburan. Dulang basah kemudiannya dipindahkan ke acuan pengeringan (yang bergerak mendatar untuk memenuhi acuan yang membentuk) dan dilepaskan ke acuan pengeringan. Acuan pengeringan membawa dulang ke terowong pengeringan.
- Kadar pengeluaran:100-600 kitaran sejam (bergantung pada saiz dan kerumitan produk).
- Produk:Karton telur, dulang hasil, pembawa botol, dulang perindustrian, pelindung sudut - pindahan standard-produk acuan.
- Kelebihan:Serbaguna (boleh menghasilkan pelbagai saiz dan bentuk produk), kos yang agak rendah, mudah untuk menukar acuan.
- Had:Kadar pengeluaran yang lebih rendah daripada mesin berputar, terhad kepada pemindahan-produk acuan (bukan termoform).
2. Mesin membentuk Rotary (silinder).Mesin pengeluaran-tinggi di mana acuan pembentuk dipasang pada silinder berputar (dram). Apabila silinder berputar, setiap acuan mencelup ke dalam buburan pulpa di bahagian bawah, vakum digunakan untuk membentuk dulang, dan dulang yang terbentuk dipindahkan ke acuan pengeringan (juga dipasang pada silinder berputar) apabila acuan bertemu di bahagian atas. Acuan pengeringan membawa dulang melalui terowong pengeringan.
- Kadar pengeluaran:500-3,000 kitaran sejam (jauh lebih tinggi daripada salingan).
- Produk:-produk standard volum tinggi - karton telur, dulang menghasilkan, pembawa botol, produk perkhidmatan makanan (pinggan, mangkuk).
- Kelebihan:Kadar pengeluaran yang sangat tinggi (sesuai untuk-produk standard volum tinggi), kualiti yang konsisten, kos buruh yang lebih rendah seunit.
- Had:Pelaburan awal yang lebih tinggi, kurang serba boleh (perubahan acuan lebih kompleks dan{0}}memakan masa), terhad kepada bentuk produk yang agak ringkas, tidak sesuai untuk produk volum-rendah atau tersuai.
3. Mesin membentuk Thermoforming (tekan-panas).Digunakan untuk produk pulpa acuan termoform (halus). Langkah membentuk adalah serupa dengan membentuk salingan (acuan mesh mencelup ke dalam buburan pulpa dan vakum membentuk dulang), tetapi selepas terbentuk, dulang basah dipindahkan terus ke-stesen penekan - panas di mana ia dimampatkan antara dua acuan aluminium yang dipanaskan (atas dan bawah) pada tekanan dan suhu tinggi. Penekanan panas secara serentak mengeringkan, memadatkan dan melicinkan dulang - menghasilkan permukaan premium dan ciri toleransi ketat produk termoform.
- Kadar pengeluaran:80-400 kitaran sejam (lebih rendah daripada acuan pemindahan, disebabkan oleh langkah menekan).
- Produk:Produk pengguna premium - sisipan elektronik, pembungkusan kosmetik, pembungkusan wain/hadiah, dulang makanan premium, produk berbentuk-tersuai.
- Kelebihan:Menghasilkan produk licin, padat, tepat dengan toleransi yang ketat (±0.2-0.5mm), kemasan permukaan premium, keupayaan timbul/penyahbosan, warna tersuai.
- Had:Kadar pengeluaran yang lebih rendah, kos perkakas yang lebih tinggi (acuan aluminium yang dipanaskan lebih mahal daripada acuan mesh), kos tenaga yang lebih tinggi (memanaskan acuan), terhad kepada dinding yang lebih nipis (1-3mm).
2.3 Reka Bentuk dan Pembuatan Acuan
Acuan ialah salah satu komponen paling kritikal dalam proses pembentukan - ia menentukan bentuk dulang, dimensi, tekstur permukaan dan kualiti. Reka bentuk acuan ialah disiplin kejuruteraan khusus yang memerlukan kepakaran dalam dinamik bendalir, pemendapan gentian, pengecutan pengeringan, dan reka bentuk struktur.
Komponen acuan:
- Membentuk acuan (lelaki atau perempuan):Acuan yang bersentuhan dengan buburan pulpa dan membentuk bentuk dulang. Ia diperbuat daripada aluminium (untuk berat ringan dan rintangan kakisan) atau keluli tahan karat (untuk ketahanan), dan ditutup dengan skrin mesh halus (40-100 mesh) yang membolehkan air melalui tetapi mengekalkan gentian. Acuan mempunyai saluran vakum dalaman yang mengedarkan vakum secara merata ke seluruh permukaan acuan.
- Acuan pengeringan (untuk pemindahan-acuan):Acuan yang menerima dulang basah dari acuan membentuk dan membawanya melalui terowong pengeringan. Ia juga diperbuat daripada aluminium atau keluli tahan karat, dengan permukaan mesh dan saluran vakum. Acuan pengeringan adalah lebih besar sedikit daripada acuan yang membentuk (untuk mengambil kira pengecutan semasa pengeringan) dan mempunyai bentuk yang sepadan.
- Acuan tekan-panas (untuk bentuk termo):Dua acuan aluminium padan (atas dan bawah) yang memampatkan dulang basah semasa menekan panas. Ia dipanaskan (biasanya dengan pemanas kartrij elektrik atau wap) dan mempunyai permukaan yang licin dan digilap (tiada jaringan) yang menghasilkan permukaan produk yang licin. Acuan mungkin mempunyai corak terukir untuk timbul/deboss.
- Pemangkasan die:Die peraturan keluli atau die pemotong berputar yang memangkas tepi dulang kepada dimensi yang tepat selepas pengeringan.
Pertimbangan reka bentuk acuan:
- Sudut draf:Semua permukaan acuan mesti mempunyai sudut draf (biasanya 3-7 darjah) untuk membolehkan dulang dilepaskan daripada acuan tanpa koyak atau ubah bentuk. Dinding menegak (draf 0 darjah) tidak boleh dibuat dalam pulpa acuan - dulang akan melekat pada acuan.
- Ketebalan dinding:Reka bentuk acuan (saiz jaringan, pengedaran vakum, masa pembentukan) mengawal ketebalan dinding. Dinding yang lebih tebal memerlukan masa pembentukan yang lebih lama dan lebih banyak gentian - tetapi memberikan lebih kekuatan.
- Ribbing dan ciri struktur:Rusuk, beralun dan ciri struktur lain dimasukkan ke dalam reka bentuk acuan untuk meningkatkan kekuatan dan kekukuhan dulang tanpa menambah bahan yang berlebihan. Reka bentuk rusuk (tinggi, lebar, jarak) adalah penting untuk kekuatan mampatan dan prestasi susun.
- Pampasan pengecutan:Pulpa acuan mengecut semasa pengeringan (biasanya 2-5% dalam setiap dimensi, bergantung pada jenis gentian, ketumpatan dan keadaan pengeringan). Acuan mesti direka bentuk bersaiz besar untuk mengimbangi pengecutan ini - jadi dulang kering memenuhi dimensi sasaran.
- Pengagihan vakum:Saluran vakum dalaman acuan mesti direka bentuk untuk mengagihkan vakum secara sama rata ke seluruh permukaan acuan - vakum yang tidak rata menyebabkan pemendapan gentian tidak sekata (lebih tebal di sesetengah kawasan, lebih nipis di kawasan lain) dan kecacatan produk.
- Saliran:Acuan mesti membenarkan air mengalir dengan bebas semasa membentuk - saliran yang lemah menyebabkan pembentukan perlahan, ketebalan tidak sekata dan kecacatan. Saliran dipengaruhi oleh saiz mesh, reka bentuk saluran vakum, dan konsistensi pulpa.
Kos acuan dan masa utama:
| Jenis Acuan | Julat Kos (USD) | Masa Utama | Nota |
|---|---|---|---|
| Pindahkan-set acuan + pengeringan acuan | $1,500-$6,000 | 2-4 minggu | Aluminium dengan mesh; termasuk membentuk acuan dan acuan pengeringan |
| Set acuan tekan panas -termobentuk (atas + bawah) | $3,000-$12,000 | 3-6 minggu | Aluminium yang dipanaskan, digilap; termasuk acuan atas dan bawah |
| Pemangkasan die (peraturan keluli) | $200-$1,000 | 1-2 minggu | Untuk pemangkasan tepi; mungkin memerlukan penggantian selepas 50,000-200,000 pemotongan |
| Set acuan mesin putar | $5,000-$20,000 | 4-8 minggu | Acuan berbilang setiap silinder; kos yang lebih tinggi kerana keperluan ketepatan |
Isu kualiti pembentukan biasa:(1) Ketebalan dinding tidak sekata - disebabkan oleh pengagihan vakum yang tidak sekata, aliran pulpa yang lemah atau reka bentuk acuan yang salah; mengakibatkan titik lemah dan kualiti tidak konsisten. (2) Lubang jarum dan bintik nipis - disebabkan oleh bahan cemar, liputan gentian yang lemah atau vakum yang berlebihan; mengakibatkan kebocoran dan tompok lemah. (3) Koyak semasa pelepasan - disebabkan oleh sudut draf yang tidak mencukupi, permukaan acuan kasar atau teknik pelepasan yang salah; mengakibatkan dulang rosak. (4) Penghijrahan gentian (basuh gentian) - disebabkan oleh vakum yang berlebihan atau aliran pulpa bergelora; mengakibatkan pengagihan gentian tidak sekata (lebih tebal di bahagian bawah, lebih nipis di bahagian atas acuan). (5) Kekasaran permukaan - disebabkan oleh terlalu-jaringan kasar, di bawah-pulpa yang ditapis atau permukaan acuan yang lemah; menghasilkan permukaan produk yang kasar dan berserabut.
Peringkat 3: Pemindahan
Selepas dibentuk, dulang basah (70-kelembapan 80%) mesti dipindahkan daripada acuan membentuk ke acuan pengeringan (untuk memindahkan-produk acuan) atau ke penghantar pengeringan (untuk sesetengah proses termoform). Langkah pemindahan adalah kritikal - dulang basah sangat rapuh dan mudah koyak, berubah bentuk atau melekat pada acuan.
Cara ia berfungsi (mesin salingan):Selepas terbentuk, acuan pembentuk timbul daripada buburan pulpa dengan dulang basah dipegang pada permukaannya dengan vakum. Acuan pengeringan (dipasang pada mekanisme yang berasingan) bergerak ke kedudukan di atas atau di sebelah acuan membentuk. Kedua-dua acuan disatukan (acuan membentuk menekan dulang basah terhadap acuan pengeringan), dan vakum ditukar - daripada acuan membentuk kepada acuan pengeringan - menarik dulang basah daripada acuan membentuk dan ke acuan pengeringan. Acuan pengeringan kemudiannya membawa dulang ke terowong pengeringan.
Parameter pemindahan utama:
- Tekanan pemindahan:Tekanan yang digunakan acuan membentuk menekan dulang terhadap acuan pengeringan - terlalu sedikit tekanan dan dulang tidak dipindahkan sepenuhnya; tekanan terlalu banyak dan dulang berubah bentuk atau memerah air berlebihan secara tidak rata.
- Pensuisan vakum:Masa dan tekanan suis vakum daripada membentuk acuan kepada acuan pengeringan - mesti diselaraskan dengan tepat untuk memastikan pemindahan bersih tanpa koyak.
- Penjajaran acuan:Acuan membentuk dan acuan pengeringan mestilah diselaraskan dengan tepat - salah penjajaran menyebabkan dulang tersalah kedudukan pada acuan pengeringan, yang membawa kepada ubah bentuk semasa pengeringan dan ketidaktepatan dimensi.
- Ejen pelepas:Sesetengah mesin menggunakan sejumlah kecil agen pelepas (cth, kabus halus air atau-agen pelepas selamat makanan) untuk membantu dulang dilepaskan daripada acuan pembentuk.
Isu kualiti pemindahan biasa:(1) Pemindahan tidak lengkap - bahagian dulang kekal pada acuan pembentuk; disebabkan oleh tekanan pemindahan yang tidak mencukupi, pensuisan vakum yang lemah, atau isu permukaan acuan. (2) Koyak - dulang koyak semasa pemindahan; disebabkan oleh salah jajaran, tekanan pemindahan yang berlebihan, atau sudut draf yang tidak mencukupi. (3) Ubah bentuk - dulang diregangkan atau dimampatkan semasa pemindahan; disebabkan oleh tekanan pemindahan yang berlebihan atau salah jajaran. (4) Melekat - dulang melekat pada acuan membentuk dan tidak dipindahkan; disebabkan oleh permukaan acuan kasar, pelepasan tidak mencukupi, atau pemasaan vakum yang salah.
Peringkat 4: Pengeringan
Pengeringan ialah salah satu peringkat-tenaga yang paling intensif dan berkualiti-dalam pembuatan pulpa acuan. Dulang basah (70-kelembapan 80%) mesti dikeringkan kepada kandungan lembapan siap 6-10% - mengeluarkan 60-70% daripada berat dulang sebagai air. Proses pengeringan mesti dikawal dengan teliti untuk memastikan pengeringan lengkap tanpa menyebabkan kecacatan (meleding, retak, perubahan warna, pengecutan tidak sekata).
4.1 Kaedah Pengeringan
1. Ketuhar terowong (pengering penghantar).Kaedah pengeringan yang paling biasa untuk memindahkan-produk acuan. Dulang (pada acuan pengeringannya) dibawa melalui terowong panjang yang dipanaskan pada penghantar. Terowong dibahagikan kepada beberapa zon suhu, dengan udara panas (dipanaskan oleh gas, stim atau unsur elektrik) ditiup ke atas dan melalui dulang. Dulang bergerak melalui terowong pada kelajuan terkawal, dan suhu dan aliran udara di setiap zon dikawal dengan teliti.
- Panjang terowong:10-50 meter (bergantung kepada kadar pengeluaran dan masa pengeringan).
- Masa pengeringan:5-30 minit (bergantung pada ketebalan dinding, ketumpatan, dan suhu).
- Suhu:120-200 darjah C (dalam zon pengeringan); menurun secara beransur-ansur ke arah pintu keluar untuk mengelakkan kejutan haba.
- Aliran udara:1-5 m/s (pemindahan haba perolakan); udara diedarkan semula dengan solek udara segar untuk menghilangkan lembapan.
- Sumber tenaga:Gas asli (paling biasa, kos terendah), wap, atau elektrik (lebih bersih tetapi lebih mahal).
2. Pengeringan tekan-panas (untuk produk termoform).Untuk produk termoform, pengeringan digabungkan dengan langkah-menekan panas. Dulang basah diletakkan di antara dua acuan yang dipanaskan (150-220 darjah C) dan dimampatkan pada tekanan tinggi (0.5-5 MPa). Haba daripada acuan mengewapkan air dalam dulang, dan tekanan memerah keluar wap air (dan sedikit air cecair) melalui lubang dalam acuan. Langkah pengeringan tekan panas secara serentak mengeringkan, memadatkan dan melicinkan dulang - dalam satu langkah yang mengambil masa 10-60 saat (lebih cepat daripada pengeringan terowong).
- Suhu acuan:150-220 darjah C (dipanaskan elektrik atau wap).
- Tekanan menekan:0.5-5 MPa (bergantung kepada ketebalan dan ketumpatan produk).
- Masa menekan:10-60 saat (bergantung pada ketebalan dinding dan kandungan lembapan).
- Kelembapan sisa selepas menekan:8-15% (mungkin memerlukan langkah pengeringan sekunder dalam ketuhar terowong untuk mencapai 6-10%).
3. Pengeringan gelombang mikro (khusus).Sesetengah operasi khusus menggunakan pengeringan gelombang mikro - di mana tenaga gelombang mikro memanaskan molekul air secara langsung (daripada memanaskan udara dan memindahkan haba kepada produk). Pengeringan gelombang mikro adalah lebih pantas dan lebih cekap tenaga-daripada pengeringan perolakan, tetapi ia lebih mahal untuk dipasang dan boleh menyebabkan pemanasan tidak sekata (titik panas) jika tidak dikawal dengan teliti. Ia digunakan terutamanya untuk produk dinding-tebal atau produk dengan geometri kompleks yang sukar dikeringkan secara seragam dengan haba perolakan.
4.2 Parameter dan Kualiti Pengeringan
Parameter pengeringan utama:
| Parameter | Julat Biasa | Kesan pada Produk |
|---|---|---|
| Suhu pengeringan | 120-200 darjah C (terowong); 150-220 darjah C (tekan panas) | Suhu lebih tinggi=lebih cepat kering, tetapi berisiko meledingkan, retak dan berubah warna (menguning/berperangan) |
| Masa pengeringan | 5-30 min (terowong); 10-60 saat (tekan panas) | Pengeringan yang tidak mencukupi=kelembapan tinggi (risiko acuan, kekuatan rendah); lebih-pengeringan=kerapuhan dan sisa tenaga |
| Halaju aliran udara | 1-5 m/s (terowong) | Aliran udara yang lebih tinggi=pengeringan yang lebih cepat (pemindahan haba yang lebih perolakan), tetapi boleh menyebabkan pergerakan/ubah bentuk dulang |
| Profil suhu | Lulus (tinggi di tengah, lebih rendah di pintu masuk/keluar) | Menghalang renjatan haba (suhu tinggi secara tiba-tiba menyebabkan permukaan kering sebelum lembapan dalaman boleh melarikan diri - menyebabkan melepuh dan retak) |
| Kandungan lembapan akhir | 6-10% | Julat sasaran - keseimbangan kekuatan dan fleksibiliti yang optimum |
| Pengecutan | 2-5% (setiap dimensi) | Mesti diberi pampasan dalam reka bentuk acuan; pengecutan tidak sekata menyebabkan meledingkan |
Isu kualiti pengeringan biasa:(1) Meleding - disebabkan oleh pengeringan yang tidak sekata (satu bahagian kering lebih cepat daripada yang lain, menyebabkan pengecutan pembezaan); dihalang oleh aliran udara dan suhu yang seragam, dan dengan menggunakan acuan pengeringan yang memegang bentuk dulang. (2) Keretakan - disebabkan oleh pengeringan yang terlalu-cepat (permukaan kering dan mengeras sebelum lembapan dalaman boleh keluar, menyebabkan tekanan dalaman dan keretakan); dihalang oleh profil suhu bergraduat dan kadar pengeringan terkawal. (3) Perubahan warna (kekuningan/keperangan) - disebabkan oleh suhu yang berlebihan atau masa pengeringan yang berpanjangan (degradasi haba selulosa); dicegah dengan mengawal suhu dan masa pengeringan. (4) Pengeringan yang tidak lengkap (kelembapan tinggi) - disebabkan oleh masa pengeringan yang tidak mencukupi atau suhu rendah; mengakibatkan kekuatan rendah, pertumbuhan acuan semasa penyimpanan, dan ketidakstabilan dimensi. (5) Lebih-pengeringan (kelembapan rendah) - disebabkan oleh masa pengeringan yang berlebihan atau suhu tinggi; mengakibatkan kerapuhan, retak dan rintangan hentaman berkurangan. (6) Lepuh - disebabkan oleh pengeringan yang terlalu-cepat (air dalaman mengewap dan menghasilkan buih di bawah permukaan); dicegah dengan kadar pengeringan terkawal.
Peringkat 5: Penekanan Panas / Pembentukan Termo (Untuk Produk Termoform Sahaja)
Untuk produk pulpa teracu termoform (halus), langkah-menekan panas ialah yang membezakannya daripada produk acuan-pemindahan standard. Selepas membentuk dan pengeringan separa (atau terus selepas dibentuk, bergantung pada proses), dulang dimampatkan di antara dua acuan aluminium yang dipanaskan - serentak mengeringkan, memampatkan dan melicinkan produk.
Cara ia berfungsi:Dulang basah atau separa kering diletakkan pada acuan yang dipanaskan lebih rendah (yang mempunyai bentuk dulang lelaki atau perempuan). Acuan atas yang dipanaskan (bentuk yang sepadan) turun dan memampatkan dulang pada tekanan tinggi. Haba daripada acuan (150-220 darjah C) mengewapkan air dalam dulang, dan tekanan (0.5-5 MPa) memadatkan gentian dan memerah keluar wap air melalui lubang dalam acuan. Selepas masa menekan (10-60 saat), acuan atas naik, dan dulang siap dikeluarkan. Hasilnya ialah produk yang licin, padat, tepat dengan permukaan seperti baldu di kedua-dua belah.
Parameter tekan panas-kekunci:
| Parameter | Julat Biasa | Kesan pada Produk |
|---|---|---|
| Suhu acuan | 150-220 darjah C | Suhu yang lebih tinggi=pengeringan yang lebih cepat dan permukaan yang lebih licin, tetapi risiko perubahan warna dan kehausan acuan |
| Tekanan menekan | 0.5-5 MPa | Tekanan yang lebih tinggi=lebih padat, lebih kuat, produk yang lebih licin, tetapi tenaga yang lebih tinggi dan haus acuan; terhad oleh ketebalan dulang dan jenis gentian |
| Masa menekan | 10-60 saat | Masa yang lebih lama=pengeringan yang lebih lengkap dan permukaan yang lebih baik, tetapi kadar pengeluaran yang lebih rendah |
| Kandungan lembapan awal | 50-75% (basah) atau 15-25% (pra-kering) | Tekanan basah=lebih banyak air untuk dikeluarkan (masa yang lebih lama, lebih banyak tenaga), tetapi pemadatan gentian yang lebih baik; pra-kering=menekan lebih cepat, tetapi mungkin memerlukan langkah pengeringan yang berasingan |
| Kandungan lembapan akhir | 6-12% | May require secondary drying if >10% |
| Ketumpatan selepas ditekan | 300-650 kg/m³ | Jauh lebih tinggi daripada pemindahan-acuan (150-300 kg/m³) - bertanggungjawab untuk kekuatan yang lebih tinggi dan permukaan yang lebih licin |
Mencetak timbul dan menyahbos:Acuan tekan-panas boleh diukir dengan corak, logo atau tekstur - menghasilkan ciri timbul (timbul) atau inden (debos) pada permukaan dulang. Penimbulan/penyahbosan dilakukan semasa langkah-tekan panas, kerana gentian termampat mengambil bentuk acuan terukir. Ini adalah ciri premium yang menambah penjenamaan dan kualiti sentuhan pada pembungkusan.
Isu kualiti akhbar hangat-yang biasa:(1) Pengeringan yang tidak lengkap - disebabkan oleh masa menekan yang tidak mencukupi atau suhu rendah; mengakibatkan kelembapan yang tinggi dan ketidakstabilan dimensi. (2) Kecacatan permukaan (calar, penyok) - disebabkan oleh kerosakan permukaan acuan atau serpihan pada acuan; mengakibatkan penampilan permukaan yang buruk. (3) Ketumpatan tidak sekata - disebabkan oleh tekanan atau suhu tidak sekata; menghasilkan kekuatan dan rupa yang berubah-ubah. (4) Koyak - disebabkan oleh sudut draf yang tidak mencukupi, permukaan acuan kasar atau pelepasan yang salah; mengakibatkan dulang rosak. (5) Perubahan warna - disebabkan oleh suhu yang berlebihan atau masa menekan; mengakibatkan kekuningan atau keperangan. (6) Emboss tidak lengkap - disebabkan oleh tekanan atau masa menekan yang tidak mencukupi; mengakibatkan ciri timbul yang samar atau tidak lengkap.
Peringkat 6: Pemangkasan dan Kemasan
Selepas pengeringan (dan penekan panas, untuk produk termoform), dulang biasanya mempunyai bahan berlebihan di sekeliling tepi ("denyar" atau "burr") yang mesti dikeluarkan untuk mencapai dimensi yang tepat dan tepi yang bersih. Pemangkasan juga digunakan untuk membuat lubang, slot atau ciri lain dalam dulang.
Kaedah pemangkasan:
1. Pemotongan die peraturan keluli.Kaedah pemangkasan yang paling biasa. Die peraturan keluli (bilah keluli tajam yang dibengkokkan ke dalam bentuk tepi dulang, dipasang pada papan kayu atau plastik) ditekan pada dulang - yang memotong pulpa acuan untuk menghasilkan tepi yang bersih dan tepat. Die dipasang pada mesin pemotong-dae (sama ada penekan alas rata atau penekan berputar), dan dulang dimasukkan melalui secara manual atau automatik.
- Kelebihan:Kos rendah, serba boleh (boleh memotong bentuk dan lubang yang kompleks), mudah ditukar dies, sesuai untuk volum rendah hingga sederhana.
- Had:Kehausan mati (bilah peraturan keluli perlu diasah atau diganti selepas 50,000-200,000 pemotongan), kurang tepat sedikit daripada kaedah lain, boleh menghasilkan habuk (zarah gentian halus) semasa pemotongan.
- Toleransi biasa:±0.3-0.5mm.
2. Pemotongan die berputar.Untuk pengeluaran-volume tinggi, pemotong dadu berputar (dau silinder dengan bilah pemotong) digunakan. Dulang disuap di antara silinder dadu berputar dan penggelek tekanan - dadu memotong tepi apabila dulang melaluinya. Pemotongan die berputar lebih pantas daripada pemotongan die flatbed dan sesuai untuk produk standard volum tinggi-.
- Kelebihan:Kelajuan tinggi (sesuai untuk volum tinggi), kualiti yang konsisten, kos buruh yang rendah.
- Had:Kos permulaan yang lebih tinggi (die putar lebih mahal daripada die peraturan keluli), kurang serba boleh (perubahan die lebih kompleks), sesuai untuk bentuk yang agak mudah.
3. Penghalaan CNC / pemotongan laser.Untuk-prototaip volum rendah atau bentuk yang sangat kompleks, penghalaan CNC (alat pemotong{1}}terkawal komputer) atau pemotongan laser (pancaran laser terfokus) boleh digunakan. Kaedah ini sangat tepat dan boleh memotong bentuk kompleks, tetapi ia lebih perlahan dan lebih mahal daripada pemotongan die - sesuai untuk prototaip atau pengeluaran volum-sangat rendah.
- Kelebihan:Sangat tepat, boleh memotong bentuk 3D yang kompleks, tanpa kos perkakas (untuk pemotongan laser).
- Had:Perlahan (tidak sesuai untuk volum tinggi), mahal seunit, pemotongan laser boleh menyebabkan perubahan warna (terbakar) pada tepi potong.
4. Dalam-pemangkasan acuan.Untuk sesetengah produk termoform, pemangkasan boleh dilakukan semasa-langkah tekan - panas-acuan tekan termasuk tepi pemotong yang memangkas dulang semasa ia ditekan. Ini menghapuskan keperluan untuk langkah pemangkasan yang berasingan, meningkatkan kecekapan dan ketepatan. Dalam-pemangkasan acuan memerlukan acuan yang lebih kompleks (dan mahal) tetapi kos-berkesan untuk-produk volum tinggi.
Isu kualiti pemangkasan biasa:(1) Bahagian tepi yang kasar atau compang-camping - disebabkan oleh bilah cetakan yang kusam, tekanan cetakan yang salah atau produk yang terlalu rapuh; mengakibatkan penampilan yang buruk dan potensi penumpahan serat. (2) Pemotongan tidak lengkap - disebabkan oleh bilah dadu yang kusam, tekanan tidak mencukupi atau acuan tidak sejajar; menghasilkan dulang yang disambungkan oleh gentian yang tidak dipotong. (3) Ketidaktepatan dimensi - disebabkan oleh acuan tidak sejajar, ralat kedudukan produk atau haus cetakan; menghasilkan dulang yang tidak memenuhi spesifikasi dimensi. (4) Keretakan atau koyak - disebabkan oleh produk yang terlalu rapuh (lebih-kering), tekanan cetakan yang berlebihan atau reka bentuk cetakan yang salah; mengakibatkan dulang rosak. (5) Penjanaan habuk - disebabkan oleh pemotongan produk yang kering dan rapuh; mengakibatkan habuk gentian yang boleh mencemarkan produk (terutamanya bermasalah untuk aplikasi makanan atau bilik bersih); dikawal oleh sistem pengumpulan habuk dan dengan melembabkan sedikit produk sebelum dipotong.
Peringkat 7: Salutan dan Pencetakan (Pilihan)
Untuk produk yang memerlukan sifat penghalang (air, gris, oksigen), penjenamaan atau penampilan premium, operasi salutan dan percetakan digunakan selepas pemangkasan. Ini adalah langkah pilihan - kebanyakan produk pulpa acuan standard (karton telur, dulang hasil, pembungkusan industri) digunakan tanpa salutan atau cetakan.
7.1 Salutan
Salutan melibatkan penggunaan lapisan nipis bahan (polimer, lilin atau bahan lain) pada permukaan dulang untuk mengubah suai sifatnya - rintangan air, rintangan gris, penghalang oksigen, kelicinan permukaan atau rupa.
Kaedah salutan:
- Salutan semburan:Salutan disembur ke permukaan dulang menggunakan pistol semburan atau sistem semburan automatik. Sesuai untuk bentuk 3D yang kompleks (boleh melapisi dalam dan luar rongga). Kecekapan pemindahan adalah lebih rendah (sesetengah salutan terbuang sebagai semburan berlebihan).
- Salutan celup:Dulang dicelup ke dalam tab mandi salutan dan kemudian ditoskan. Menyediakan liputan lengkap (semua permukaan, termasuk tepi dan kawasan yang sukar-dijangkau-). Boleh mengakibatkan salutan yang lebih tebal dan masa pengeringan yang lebih lama.
- Salutan roller:Salutan digunakan menggunakan penggelek. Kecekapan pemindahan tinggi dan ketebalan yang konsisten, tetapi terhad kepada permukaan rata atau melengkung lembut (bukan bentuk 3D yang kompleks).
- Salutan / salutan penyemperitan:Satu filem nipis polimer (cth, PLA, PET) tersemperit ke permukaan dulang atau berlamina padanya. Menyediakan sifat penghalang yang sangat baik, tetapi lebih mahal dan boleh menjejaskan kebolehkitar semula/kebolehkomposan. Digunakan terutamanya untuk-aplikasi makanan penghalang tinggi.
- Salutan langsir:Salutan digunakan sebagai "tirai" berterusan cecair yang mengalir di atas dulang. Liputan seragam dan kecekapan pemindahan yang tinggi, tetapi terhad kepada produk yang agak rata.
Jenis salutan:Akrilik-berasaskan air (paling biasa, makanan-selamat, boleh dikitar semula/boleh kompos), stirena-akrilik (rintangan gris yang lebih baik), poliuretana (kemasan sentuhan/baldu-lembut), PLA (rintangan air/gris yang sangat baik, boleh kompos industri), emulsi lilin (rintangan air PVOH, matteoxy), kemasan penghalang gen PVOH (matteoksi). (Lihat artikel rakan tentang kalis kelembapan-untuk spesifikasi salutan terperinci.)
Pengeringan/pengawetan salutan:Selepas salutan, dulang mesti dikeringkan (untuk salutan berasaskan air-) atau diawetkan (untuk salutan-UV) untuk mengeluarkan pembawa (air atau pelarut) dan membentuk filem berterusan. Pengeringan biasanya dilakukan dalam ketuhar terowong (80-120 darjah C, 1-5 minit) atau dengan pemanas inframerah. Salutan boleh sembuh UV diawet dengan cahaya UV (pengawetan segera, tiada haba diperlukan).
7.2 Mencetak
Pencetakan menggunakan grafik, teks, logo atau corak pada permukaan dulang - untuk penjenamaan, maklumat produk, tujuan hiasan atau pelabelan kawal selia.
Kaedah percetakan:
- Percetakan flexographic (flexo):Kaedah percetakan yang paling biasa untuk pulpa acuan. Menggunakan getah lentur atau plat fotopolimer dan dakwat berasaskan-air-cepat. Sesuai untuk grafik kerumitan-sederhana hingga sederhana pada kedua-dua pemindahan-produk acuan dan termoform. Boleh mencetak pada permukaan melengkung (dengan peralatan yang sesuai).
- Litografi mengimbangi:Menggunakan plat logam dan selimut getah untuk memindahkan dakwat. Grafik-berkualiti tinggi dengan butiran halus, tetapi terutamanya sesuai untuk permukaan rata (bukan bentuk 3D yang kompleks). Digunakan untuk grafik-berkualiti tinggi pada produk termoform dengan kawasan rata.
- Percetakan digital (inkjet):Menggunakan teknologi inkjet untuk mencetak terus daripada fail digital. Tiada plat diperlukan (persediaan pantas, sesuai untuk larian pendek dan data berubah-ubah). Baik untuk larian pendek, prototaip dan percetakan tersuai/bolehubah. Kualiti cetakan pada pulpa acuan bergantung pada permukaan (bersalut=lebih baik, tidak bersalut=lebih berbulu).
- Percetakan skrin:Menggunakan skrin mesh untuk memindahkan dakwat melalui stensil. Liputan dakwat tebal, sesuai untuk grafik tebal dan kesan khas (logam, bersinar-bersinar-dalam-gelap). Boleh mencetak pada permukaan kasar (pindah-acuan) dan permukaan melengkung. Lebih perlahan daripada flexo untuk volum tinggi.
- Percetakan pad:Menggunakan pad silikon untuk memindahkan dakwat daripada plat terukir ke produk. Boleh mencetak pada permukaan 3D yang kompleks, kawasan melengkung dan kawasan kecil-yang sukar-dijangkau. Sesuai untuk logo, teks kecil dan tanda produk pada bentuk dulang yang kompleks.
- Setem panas (setem kerajang):Menggunakan haba dan tekanan untuk memindahkan kerajang logam atau berwarna ke permukaan. Kesan metalik atau holografik premium. Terutamanya sesuai untuk produk thermoformed (permukaan licin membolehkan pemindahan foil bersih). Digunakan untuk logo, aksen dan penjenamaan premium.
Jenis dakwat:Dakwat berasaskan air-(paling biasa, makanan-selamat, mesra alam), dakwat UV-boleh dirawat (pengawetan segera, ketahanan tinggi, warna cerah), dakwat berasaskan soya-(boleh diperbaharui, mesra alam), makanan-hubungi-dakwat selamat (untuk pembungkusan makanan yang mematuhi peraturan - EFSA, - EFSA).
Peringkat 8: Kawalan Kualiti dan Pembungkusan
Peringkat akhir proses pembuatan ialah kawalan kualiti (QC) dan pembungkusan - memastikan dulang siap memenuhi piawaian kualiti yang ditetapkan dan dibungkus dengan betul untuk penghantaran.
8.1 Kawalan Kualiti
QC dalam-proses (semasa pembuatan):
- Konsistensi pulpa dan suhu:Dipantau secara berterusan (setiap 15-30 minit) untuk memastikan keadaan pembentukan yang konsisten.
- Ijazah penapisan (darjah SR/CSF):Diuji setiap 2-4 jam untuk memastikan rawatan serat yang konsisten.
- Berat dulang basah dan kelembapan:Disampel setiap 1-2 jam untuk memastikan pembentukan konsisten (ketebalan dinding) dan pengeringan.
- Suhu dan kelajuan pengeringan:Dipantau secara berterusan (penderia automatik) untuk memastikan pengeringan yang konsisten.
- Pemeriksaan visual:Operator memeriksa dulang pada setiap peringkat untuk mengesan kecacatan yang boleh dilihat (koyak, lubang, meledingkan, perubahan warna, kecacatan permukaan).
QC produk siap:
- Pemeriksaan visual:Pemeriksaan 100% (atau pensampelan AQL, mengikut ISO 2859) untuk kecacatan yang boleh dilihat - koyakan, lubang, meledingkan, perubahan warna, kecacatan permukaan, pemangkasan tidak lengkap, kecacatan pencetakan. Dulang dengan kecacatan ditolak dan dikitar semula (dipulangkan semula ke dalam proses).
- Pemeriksaan dimensi:Disampel setiap 1-2 jam (atau setiap kelompok) - dimensi dulang (panjang, lebar, tinggi, saiz rongga) diukur dengan angkup atau CMM dan dibandingkan dengan spesifikasi (biasanya ±0.5mm untuk acuan pemindahan, ±0.3mm untuk termoform).
- Kandungan lembapan: Sampled every 2-4 hours - measured with a moisture meter or oven-dry method. Target: 6-10%. Trays with moisture >12% dikeringkan semula-; dulang dengan kelembapan<5% may be conditioned (humidified) to reduce brittleness.
- Berat:Disampel setiap 1-2 jam - berat dulang diukur untuk memastikan penggunaan bahan dan ketebalan dinding yang konsisten. Berat adalah penunjuk yang baik untuk membentuk konsistensi.
- Ujian kekuatan:Dilakukan setiap kelompok atau setiap anjakan - kekuatan mampatan, kekuatan pecah atau kekuatan tegangan (bergantung pada produk dan aplikasi). Diuji mengikut kaedah piawai (ASTM, TAPPI, ISO) dan dibandingkan dengan spesifikasi.
- Ujian fungsional:Untuk aplikasi tertentu - ujian jatuh, ujian getaran, ujian tindanan (setiap ISTA atau ASTM D4169), ujian migrasi sentuhan makanan (setiap FDA, EFSA atau GB), ujian ESD (untuk ESD-produk selamat).
- Kualiti salutan/cetakan:Untuk produk bersalut/bercetak - ketebalan salutan, lekatan (ujian pita), rintangan air/gris (ujian Cobb, ujian kit), kualiti cetakan (pemeriksaan visual, ukuran warna dengan spektrofotometer), lekatan dakwat (ujian gosok).
AQL (Had Kualiti Boleh Diterima):Kebanyakan pengeluar pulpa acuan menggunakan pensampelan AQL (setiap ISO 2859-1 / ANSI/ASQ Z1.4) untuk pemeriksaan produk siap. Tahap AQL biasa: 2.5 untuk kecacatan utama (koyak, lubang, kegagalan dimensi), 4.0 untuk kecacatan kecil (cacat permukaan, sedikit perubahan warna). AQL khusus dipersetujui antara pengilang dan pelanggan berdasarkan keperluan aplikasi dan kualiti produk.
8.2 Pembungkusan dan Penghantaran
Selepas melepasi QC, dulang siap dibungkus untuk penghantaran. Kaedah pembungkusan bergantung pada jenis produk, jumlah dan destinasi.
Kaedah pembungkusan:
- Susun dalam kotak beralun:Kaedah yang paling biasa. Dulang disusun (bersarang atau saling berkunci) dalam kotak kadbod beralun (biasanya 50-200 dulang setiap kotak, bergantung pada saiz dulang). Kotak dimeterai dengan pita dan dilabel dengan maklumat produk, kuantiti, nombor kelompok dan destinasi.
- Kecilkan pembalut:Untuk produk sensitif-volume atau kelembapan-tinggi, dulang disusun pada palet dan mengecut-dibalut (dengan filem plastik) untuk melindunginya daripada kelembapan dan kerosakan semasa penghantaran. Pembalut susut juga menstabilkan beban palet.
- Pembungkusan halangan-lembapan:Untuk produk yang dihantar ke destinasi-kelembapan tinggi atau disimpan untuk tempoh yang lama, pembungkusan-lembapan (beg plastik, bahan pengering, lembapan-filem penghalang) digunakan untuk menghalang penyerapan lembapan semasa penyimpanan dan penghantaran.
- Palletization:Kotak disusun pada palet (biasanya 40-60 kotak setiap palet, bergantung pada saiz kotak) dan diikat dengan balut regangan atau pengikat. Dimensi palet biasanya standard (cth, pallet Euro 1200x1000mm, palet AS 1219x1016mm) untuk muat kontena dan trak penghantaran standard.
Pertimbangan penghantaran:
- Kawalan kelembapan:Pulpa acuan adalah higroskopik - ia menyerap lembapan dari udara. Semasa penghantaran laut (kelembapan tinggi, turun naik suhu), dulang boleh menyerap kelembapan, kehilangan kekuatan dan acuan yang berpotensi tumbuh. Pembungkusan halangan-lembapan dan bahan pengering disyorkan untuk penghantaran laut. Kandungan lembapan sasaran semasa penghantaran ialah 6-8% (sedikit lebih kering daripada sasaran 6-10%, untuk membolehkan beberapa penyerapan lembapan semasa penghantaran).
- Kekuatan susun:Palet dulang pulpa acuan boleh disusun 2-4 tinggi (bergantung pada kekuatan dulang dan reka bentuk kotak). Kotak bawah mesti menyokong berat kotak di atas - pastikan kotak beralun dan susun dulang direka bentuk untuk ketinggian tindanan yang dijangkakan.
- Pemuatan kontena:Untuk penghantaran eksport, dulang dimuatkan ke dalam bekas penghantaran (20 kaki atau 40 kaki). Bekas hendaklah kering dan berventilasi-baik, dan bahan pengering hendaklah digunakan untuk mengawal kelembapan. Jumlah berat penghantaran mestilah tidak melebihi had berat kontena (biasanya 28 tan untuk kontena 40 kaki).
Kadar Pengeluaran dan Pertimbangan Kos
Kadar Pengeluaran Biasa
| Jenis Produk | Jenis Mesin | Kitaran/Jam | Rongga/Kitaran | Dulang/Jam (anggaran) |
|---|---|---|---|---|
| Karton telur (standard) | Rotary | 1,000-3,000 | 1-2 (30 kotak telur) | 1,000-6,000 |
| Menghasilkan dulang (standard) | Putar atau salingan | 500-2,000 | 1-4 | 500-8,000 |
| Dulang industri (tersuai) | Berbalas-balas | 100-600 | 1-2 | 100-1,200 |
| Perkhidmatan makanan (pinggan/mangkuk) | Rotary | 1,000-3,000 | 2-6 | 2,000-18,000 |
| Termobentuk (elektronik/kosmetik) | Penekan termoforming | 80-400 | 1-4 | 80-1,600 |
| Dinding-tebal (perindustrian berat) | Berbalas-balas (istimewa) | 50-200 | 1 | 50-200 |
Struktur Kos
Kos dulang pulpa acuan dipengaruhi oleh beberapa faktor:
- Bahan mentah (serat):30-50% daripada jumlah kos. Kertas kitar semula adalah yang paling murah; ampas tebu dan peluntur lebih mahal; kraft dara paling mahal.
- Tenaga (pengeringan dan penekan):15-25% daripada jumlah kos. Pengeringan adalah langkah yang paling intensif tenaga. Gas asli lebih murah daripada elektrik.
- Buruh:10-20% daripada jumlah kos. Talian automatik (putaran, thermoforming) mempunyai kos buruh seunit yang lebih rendah daripada talian manual.
- Perkakas (acuan, acuan):Dilunaskan berbanding volum pengeluaran. Untuk produk-volume tinggi, kos perkakas seunit boleh diabaikan; untuk produk volum-rendah, perkakas boleh menjadi sebahagian besar kos.
- Salutan dan percetakan:Tambahkan 10-50% kepada kos produk asas, bergantung pada jenis salutan/cetakan dan kerumitan.
- QC dan pembungkusan:5-10% daripada jumlah kos.
- Overhed dan keuntungan:10-20% daripada jumlah kos.
Julat kos biasa (kilang FOB, untuk rujukan sahaja):
| Jenis Produk | Julat Kos (USD seunit) | Nota |
|---|---|---|
| Karton telur (30 telur, standard) | $0.05-$0.15 | Isipadu tinggi, kertas kitar semula, tiada salutan |
| Hasilkan dulang (standard) | $0.08-$0.25 | Isipadu tinggi, kertas kitar semula |
| Perkhidmatan makanan (pinggan/mangkuk, ampas tebu) | $0.03-$0.10 | Isipadu yang sangat tinggi, ampas tebu |
| Dulang industri (tersuai, saiz sederhana) | $0.30-$1.50 | Isipadu sederhana, acuan tersuai, kertas kitar semula |
| Termobentuk (sisipan elektronik, kecil) | $0.50-$2.00 | Isipadu sederhana, luntur/bagasse, permukaan licin |
| Termoform (kosmetik, premium, bersalut) | $1.00-$5.00 | Volum sederhana-rendah, salutan, cetakan, timbul |
| Dinding tebal-(perindustrian berat, besar) | $1.00-$5.00 | Isipadu rendah, dinding tebal, acuan tersuai |
Nota: Ini adalah anggaran julat kos kilang FOB untuk rujukan sahaja - kos sebenar bergantung pada saiz produk, kerumitan, volum, bahan, salutan, percetakan dan faktor lain. Sentiasa dapatkan sebut harga daripada pengeluar untuk produk tertentu.
Garis Bawah
Pembuatan dulang pulpa acuan ialah proses-berbilang peringkat yang mengubah gentian mentah (kertas kitar semula, ampas tebu, dsb.) menjadi produk pembungkusan 3D siap melalui pepulpaan, pembentukan, pemindahan, pengeringan, penekanan panas (untuk termoform), pemangkasan, salutan/cetakan dan QC/pembungkusan. Setiap peringkat melibatkan peralatan khusus, parameter yang dikawal dengan teliti dan isu kualiti yang berpotensi - dan kualiti serta ketekalan produk akhir bergantung pada kawalan tepat bagi setiap peringkat.
Pengambilan utama adalah:
1. Penyediaan pulpaialah asas - pemilihan gentian mentah, pulpa, penapisan/pembersihan, penapisan dan bahan tambahan kimia semuanya mempengaruhi kekuatan, permukaan dan prestasi produk akhir. Tahap penapisan (20-45 darjah SR) ialah parameter kritikal yang mengimbangi kekuatan, kelancaran dan saliran.
2. Membentukialah langkah teras - acuan mesh dan gentian deposit vakum ke dalam bentuk dulang. Tiga jenis mesin utama: salingan (serba boleh, kelajuan sederhana), berputar (kelajuan tinggi, produk standard), dan termobentuk (permukaan premium, licin). Membentuk parameter (konsisten, vakum, masa, saiz mesh) mengawal ketebalan dan keseragaman dinding.
3. Pengeringanialah dulang basah -tenaga yang paling intensif dan berkualiti-peringkat kritikal - (70-80% lembapan) dikeringkan kepada 6-10% dalam ketuhar terowong (120-200 darjah C, 5-30 minit) atau dengan menekan panas (150-220 darjah C, 10-600 saat). Kawalan suhu yang teliti menghalang meledingkan, retak dan perubahan warna.
4. Penekanan panas / thermoforminginilah yang membezakan produk termoform premium daripada acuan-acuan - pindah standard yang dipanaskan (150-220 darjah C) dan tekanan tinggi (0.5-5 MPa) secara serentak mengeringkan, padat dan melicinkan dulang, menghasilkan produk yang padat (300-650 kg/m³), licin dan tepat dengan keupayaan timbul.
5. Pemangkasan, salutan, dan percetakansedang menamatkan langkah - pemangkasan (die peraturan keluli, die putar, CNC) mencipta tepi yang tepat; salutan (akrilik, PLA, PU) memberikan sifat penghalang dan penampilan premium; percetakan (flexo, offset, digital, skrin, pad, hot stamping) menyediakan penjenamaan dan grafik.
6. Kawalan kualitimemastikan kualiti yang konsisten - dalam-pemantauan proses (konsistensi pulpa, tahap penapisan, suhu pengeringan) dan ujian produk siap (visual, dimensi, kelembapan, berat, kekuatan, berfungsi) adalah penting. Persampelan AQL (biasanya 2.5 untuk kecacatan utama) adalah standard.
7. Kadar pengeluaran dan kosberbeza secara mendadak mengikut jenis produk - mesin berputar menghasilkan 1,000-18,000 dulang standard/jam, manakala penekan thermoforming menghasilkan 80-1,600 dulang premium/jam. Kos berkisar daripada $0.03/unit (perkhidmatan makanan volum tinggi) hingga $5.00/unit (perindustrian termoform premium atau dinding tebal), bergantung pada bahan, saiz, kerumitan, isipadu dan kemasan.
Di Hesheng, kami mengendalikan-{1}}kemudahan pembuatan pulpa teracu canggih dengan kedua-dua-keupayaan pengeluaran acuan dan termoform - termasuk mesin pembentuk salingan dan putar, ketuhar pengeringan terowong, mesin pembentuk termo tekan panas-tekan, peralatan cetak Q, salutan komprehensif dan peralatan cetak Q{6}. Kami mempunyai kepakaran dan keupayaan untuk menghasilkan dulang pulpa acuan daripada prototaip kepada-pengeluaran volum tinggi - dengan kualiti yang konsisten, kos yang kompetitif dan sokongan teknikal penuh. Pasukan kami boleh membimbing anda melalui setiap peringkat proses - daripada pemilihan bahan dan reka bentuk acuan kepada prototaip, ujian, pengeluaran dan penghantaran - memastikan dulang pulpa acuan anda memenuhi keperluan prestasi, kualiti dan kos anda.
Jika anda mempertimbangkan pulpa acuan untuk keperluan pembungkusan anda dan ingin memahami proses pembuatan, keupayaan dan kos dengan lebih terperinci,hubungi pasukan Hesheng- kami berbesar hati untuk menyediakan lawatan kilang (secara-secara peribadi atau maya), menjawab soalan teknikal anda, menyediakan sampel dan anggaran kos serta membimbing anda melalui setiap langkah perjalanan pembuatan pulpa acuan. Daripada pulpa kepada produk, kami mempunyai kepakaran dan keupayaan untuk menyampaikan-pembungkusan pulpa acuan berkualiti tinggi yang memenuhi keperluan anda.